-
- Tổng tiền thanh toán:

Các lỗi thường gặp trên máy phay CNC và cách khắc phục
Tác giả: Trần Đức Thiện
Ngày đăng: 22/10/2026
Nội dung bài viết
Máy phay CNC đóng vai trò quan trọng trong ngành gia công cơ khí, giúp sản xuất linh kiện, khuôn mẫu và các chi tiết có độ chính xác cao. Tuy nhiên, trong quá trình sử dụng, thiết bị có thể gặp nhiều sự cố như không khởi động, mất tọa độ, trục chính ngừng hoạt động hoặc sản phẩm gia công sai kích thước. Việc tìm hiểu các lỗi thường gặp trên máy phay CNC sẽ giúp người vận hành nhận biết dấu hiệu bất thường, xác định nguyên nhân và đưa ra phương án khắc phục phù hợp. Trong bài viết này, hãy cùng tìm hiểu những lỗi phổ biến, cách xử lý và biện pháp phòng tránh nhằm đảm bảo máy hoạt động ổn định, hạn chế thời gian dừng máy và nâng cao hiệu quả sản xuất!
Ảnh các lỗi thường gặp trên máy phay CNC và cách khắc phục
Các lỗi thường gặp trên máy phay CNC
Trong quá trình gia công, máy phay CNC có thể gặp sự cố liên quan đến nguồn điện, hệ thống điều khiển, cơ cấu truyền động, dao cụ và hệ thống phụ trợ. Dưới đây là những lỗi phổ biến cùng dấu hiệu nhận biết, nguyên nhân và hướng xử lý tương ứng.
Máy phay CNC không khởi động được
Máy phay CNC không khởi động được là tình trạng thiết bị không lên nguồn, màn hình điều khiển không hiển thị hoặc không thể chuyển sang trạng thái sẵn sàng vận hành. Sự cố này khiến toàn bộ quá trình gia công bị gián đoạn.
Nguyên nhân:
- Nguồn điện cấp cho máy bị mất hoặc không ổn định.
- Cầu chì, aptomat hoặc công tắc nguồn gặp sự cố.
- Nút dừng khẩn cấp đang được kích hoạt.
- Bộ nguồn hoặc hệ thống điều khiển bị lỗi.
Cách khắc phục: Người vận hành cần kiểm tra nguồn điện, trạng thái aptomat và nút dừng khẩn cấp theo hướng dẫn của nhà sản xuất. Nếu máy vẫn không khởi động, cần kiểm tra hệ thống cấp nguồn và bộ điều khiển bởi kỹ thuật viên có chuyên môn, tránh tự ý tháo các bộ phận điện.
Máy phay CNC không vào được phần mềm điều khiển
Lỗi này thường xuất hiện khi máy tính điều khiển không thể kết nối với máy CNC, phần mềm không khởi chạy hoặc không truyền được chương trình gia công. Tùy theo cấu hình, sự cố có thể xảy ra ở hệ thống điều khiển tích hợp hoặc máy tính kết nối bên ngoài.
Nguyên nhân:
- Phần mềm điều khiển bị treo hoặc phát sinh lỗi.
- Kết nối cáp truyền dữ liệu bị lỏng hoặc gián đoạn.
- Cấu hình giao tiếp giữa máy tính và bộ điều khiển chưa chính xác.
- Hệ điều hành hoặc bộ điều khiển gặp sự cố.
Cách khắc phục: Kiểm tra nguồn điện, dây kết nối và trạng thái hoạt động của bộ điều khiển. Nếu sử dụng máy tính bên ngoài, hãy kiểm tra cổng giao tiếp, cấu hình kết nối và khởi động lại phần mềm theo quy trình. Trường hợp lỗi xuất hiện liên tục, nên sao lưu chương trình và nhờ kỹ thuật viên kiểm tra hệ thống.
Máy phay CNC bị mất bước, sai tọa độ
Mất bước hoặc sai tọa độ khiến dao di chuyển không đúng vị trí đã lập trình, làm chi tiết gia công bị lệch kích thước hoặc sai hình dạng. Lỗi này thường liên quan đến hệ truyền động, hệ thống đo vị trí hoặc quá trình thiết lập tọa độ.
Nguyên nhân:
- Động cơ truyền động không đáp ứng được tải hoặc bị quá tải.
- Khớp nối, vít me bi hoặc cơ cấu truyền động bị lỏng, mòn.
- Cảm biến gốc máy hoặc hệ thống phản hồi vị trí gặp lỗi.
- Thiết lập gốc tọa độ phôi hoặc bù dao không chính xác.
- Chương trình gia công có sai sót.
Cách khắc phục: Dừng gia công và kiểm tra lại tọa độ máy, tọa độ phôi, thông số bù dao và chương trình CNC. Đồng thời, kiểm tra cơ cấu truyền động, khớp nối và hệ thống phản hồi vị trí. Trước khi gia công hàng loạt, cần chạy thử chương trình để xác nhận đường chạy dao chính xác.
Trục chính không quay hoặc phát ra tiếng ồn lớn
Trục chính đảm nhiệm việc quay dao để thực hiện quá trình cắt gọt. Khi bộ phận này không quay, quay yếu hoặc phát ra tiếng ồn bất thường, máy có thể không thực hiện được nguyên công hoặc tạo ra sản phẩm không đạt yêu cầu.
Nguyên nhân:
- Biến tần hoặc động cơ trục chính gặp sự cố.
- Dây đai truyền động bị chùng, trượt hoặc hư hỏng.
- Ổ bi trục chính bị mòn hoặc thiếu bôi trơn.
- Tốc độ quay được cài đặt không phù hợp.
- Dao hoặc đầu kẹp dao lắp không đúng cách.
Cách khắc phục: Kiểm tra mã cảnh báo trên bộ điều khiển, thông số tốc độ quay và tình trạng lắp dao. Nếu trục chính phát ra tiếng va đập, rung mạnh hoặc có dấu hiệu quá nhiệt, cần dừng máy ngay. Không tiếp tục vận hành khi chưa xác định được nguyên nhân; việc kiểm tra biến tần, động cơ và ổ bi nên do kỹ thuật viên thực hiện.
Máy CNC đang chạy bị dừng đột ngột
Máy CNC đang gia công nhưng bất ngờ dừng chuyển động có thể làm hỏng phôi, gãy dao hoặc ảnh hưởng đến tiến độ sản xuất. Đây là sự cố cần được kiểm tra cẩn thận trước khi tiếp tục chu trình.
Nguyên nhân:
- Nguồn điện bị gián đoạn hoặc sụt áp.
- Bộ điều khiển phát sinh cảnh báo lỗi.
- Động cơ servo hoặc biến tần gặp sự cố.
- Hệ thống làm mát, bôi trơn hoặc khí nén không đáp ứng điều kiện vận hành.
- Chương trình gia công có lệnh dừng hoặc điều kiện chờ chưa phù hợp.
Cách khắc phục: Ghi nhận mã alarm trên màn hình và kiểm tra lịch sử lỗi nếu hệ thống hỗ trợ. Sau đó, xác định nguyên nhân liên quan đến nguồn điện, truyền động hoặc chương trình gia công. Chỉ reset máy và tiếp tục chạy khi đã xử lý lỗi, kiểm tra vị trí dao và xác nhận điều kiện an toàn.
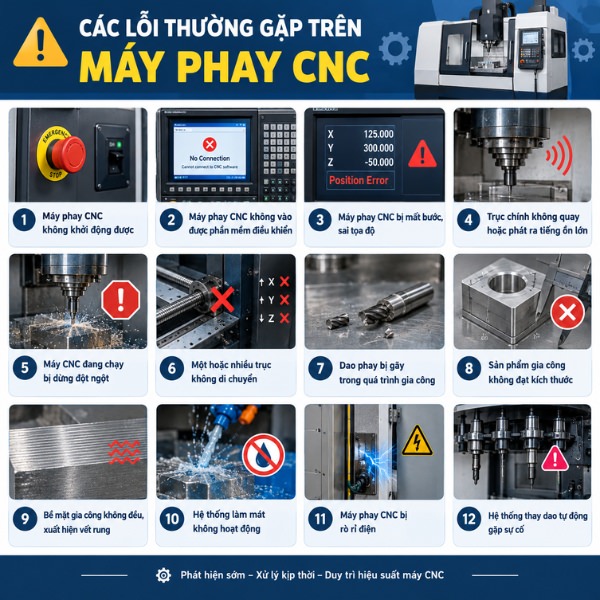
Ảnh các lỗi thường gặp trên máy phay CNC
Một hoặc nhiều trục không di chuyển
Khi trục X, Y hoặc Z không di chuyển theo lệnh điều khiển, máy không thể thực hiện đúng quỹ đạo gia công. Trong một số trường hợp, bộ điều khiển sẽ hiển thị cảnh báo servo hoặc lỗi giới hạn hành trình.
Nguyên nhân:
- Động cơ servo hoặc bộ khuếch đại servo bị lỗi.
- Cáp kết nối động cơ, cảm biến hoặc encoder bị hỏng.
- Trục bị kẹt do thiếu bôi trơn hoặc cơ cấu truyền động hư hỏng.
- Công tắc giới hạn hành trình được kích hoạt.
- Trục chưa hoàn thành thao tác lấy gốc máy.
Cách khắc phục: Kiểm tra mã cảnh báo, trạng thái giới hạn hành trình và điều kiện lấy gốc máy. Quan sát xem có vật cản hoặc dấu hiệu kẹt cơ khí hay không. Nếu nghi ngờ lỗi servo, encoder hoặc cơ cấu truyền động, cần ngắt nguồn theo quy trình an toàn và liên hệ kỹ thuật viên để kiểm tra.
Dao phay bị gãy trong quá trình gia công
Gãy dao là lỗi thường gặp khi gia công vật liệu cứng, cắt gọt với tải lớn hoặc sử dụng dao không phù hợp. Sự cố này có thể làm hỏng bề mặt phôi, ảnh hưởng đến đầu kẹp và gây nguy hiểm cho người vận hành.
Nguyên nhân:
- Tốc độ trục chính hoặc lượng chạy dao không phù hợp.
- Chiều sâu cắt và lượng ăn dao quá lớn.
- Dao bị mòn, sứt mẻ hoặc không phù hợp với vật liệu.
- Phôi được gá kẹp không chắc chắn.
- Dung dịch làm mát không được cấp đầy đủ khi cần thiết
Cách khắc phục: Dừng máy, chờ trục chính ngừng hoàn toàn rồi xử lý dao gãy theo quy trình an toàn. Kiểm tra tình trạng dao, đầu kẹp và phôi trước khi thay dao mới. Sau đó, điều chỉnh tốc độ cắt, lượng chạy dao và chiều sâu cắt phù hợp với vật liệu, đường kính dao và khuyến nghị của nhà sản xuất.
Sản phẩm gia công không đạt kích thước
Sai kích thước là một trong những vấn đề ảnh hưởng trực tiếp đến chất lượng chi tiết và tỷ lệ sản phẩm đạt yêu cầu. Lỗi có thể xuất hiện ngay từ lần gia công đầu tiên hoặc phát sinh sau một thời gian máy hoạt động.
Nguyên nhân:
- Thiết lập sai gốc tọa độ phôi hoặc thông số bù dao.
- Dao cụ bị mòn hoặc biến dạng.
- Phôi gá kẹp không chắc chắn.
- Độ rơ cơ khí hoặc sai lệch hệ thống đo vị trí.
- Chương trình CNC có lỗi về tọa độ hoặc thông số gia công.
Cách khắc phục: Đo lại kích thước chi tiết bằng dụng cụ đo phù hợp, kiểm tra gốc tọa độ, chiều dài dao và bán kính dao. Đồng thời, xác nhận độ chắc chắn của đồ gá và độ chính xác của chương trình. Nếu sai số vẫn lặp lại sau khi hiệu chỉnh, cần kiểm tra độ rơ trục, độ chính xác định vị và tình trạng cơ khí của máy.
Bề mặt gia công không đều, xuất hiện vết rung
Bề mặt chi tiết sau khi phay có thể xuất hiện vết sóng, vết xước, vết rung hoặc độ nhám cao hơn yêu cầu. Tình trạng này không chỉ ảnh hưởng đến tính thẩm mỹ mà còn có thể làm giảm độ chính xác của sản phẩm.
Nguyên nhân:
- Dao phay bị mòn, sứt mẻ hoặc lắp lệch.
- Tốc độ cắt và lượng chạy dao chưa phù hợp.
- Phôi hoặc đồ gá không đủ độ cứng vững.
- Ổ bi trục chính hoặc cơ cấu dẫn hướng bị mòn.
- Độ rung phát sinh do chế độ cắt hoặc chiều dài dao nhô ra quá lớn.
Cách khắc phục: Kiểm tra dao cụ, đầu kẹp và độ chắc chắn của phôi. Điều chỉnh thông số cắt theo vật liệu và điều kiện gia công, đồng thời giảm chiều dài dao nhô ra khi có thể. Nếu hiện tượng rung vẫn tồn tại, cần kiểm tra trục chính, cơ cấu dẫn hướng và độ cứng vững của hệ thống gá đặt.
Hệ thống làm mát không hoạt động
Hệ thống làm mát có nhiệm vụ hỗ trợ kiểm soát nhiệt độ trong vùng cắt, cuốn trôi phoi và góp phần bảo vệ dao cụ khi quy trình gia công yêu cầu sử dụng dung dịch làm mát. Khi hệ thống hoạt động không bình thường, dao có thể nhanh mòn, nhiệt độ tăng cao và chất lượng gia công suy giảm.
Nguyên nhân:
- Bơm làm mát không hoạt động hoặc bị hỏng.
- Đường ống, đầu phun hoặc bộ lọc bị tắc.
- Mực dung dịch làm mát quá thấp.
- Hệ thống điện điều khiển bơm gặp sự cố.
- Dung dịch làm mát không được bảo dưỡng đúng cách.
Cách khắc phục: Kiểm tra mực dung dịch, trạng thái bơm và đường cấp dung dịch. Làm sạch bộ lọc, đầu phun và các vị trí bị tắc theo hướng dẫn của nhà sản xuất. Nếu bơm không hoạt động hoặc hệ thống điện có dấu hiệu bất thường, cần ngắt thiết bị theo quy trình và nhờ kỹ thuật viên xử lý.
Máy phay CNC bị rò rỉ điện
Rò rỉ điện là sự cố nghiêm trọng, có thể gây điện giật, chập điện và làm hư hỏng thiết bị. Dấu hiệu cảnh báo có thể bao gồm thiết bị bảo vệ chống dòng rò tác động, xuất hiện dòng điện bất thường trên vỏ máy hoặc có mùi khét từ hệ thống điện.
Nguyên nhân:
- Dây dẫn hoặc lớp cách điện bị hư hỏng.
- Động cơ, bộ nguồn hoặc thiết bị điện bị suy giảm cách điện.
- Hệ thống nối đất không đúng quy cách.
- Hơi ẩm hoặc dung dịch làm mát xâm nhập vào khu vực điện.
- Tủ điện hoặc đầu nối bị hư hỏng.
Cách khắc phục: Ngừng vận hành ngay và cô lập nguồn điện bằng phương pháp an toàn nếu có thể thực hiện mà không tiếp xúc với bộ phận nghi nhiễm điện. Không chạm tay vào vỏ máy hoặc tự ý tháo tủ điện để kiểm tra. Cần liên hệ kỹ thuật viên điện có chuyên môn để đo kiểm cách điện, hệ thống nối đất và xử lý triệt để trước khi đưa máy trở lại hoạt động.
Hệ thống thay dao tự động gặp sự cố
Trên các máy phay CNC được trang bị bộ thay dao tự động (ATC), lỗi thay dao có thể khiến dao không được lấy ra, không được kẹp đúng vị trí hoặc chu trình thay dao bị dừng giữa chừng. Sự cố này làm gián đoạn chương trình và có nguy cơ gây va chạm nếu tiếp tục vận hành sai trình tự.
Nguyên nhân:
- Áp suất khí nén không đạt yêu cầu.
- Dao hoặc đầu kẹp dao lắp sai vị trí.
- Cơ cấu tay thay dao, ổ chứa dao hoặc cảm biến gặp lỗi.
- Hệ thống kẹp và nhả dao bị kẹt.
- Chương trình thay dao hoặc trình tự điều khiển có sai sót
Cách khắc phục: Dừng chu trình, ghi nhận mã cảnh báo và kiểm tra trạng thái ổ dao, đầu kẹp cùng nguồn khí nén theo hướng dẫn vận hành. Không cố kéo hoặc xoay tay thay dao khi cơ cấu đang bị kẹt. Nếu lỗi liên quan đến cảm biến, cơ cấu kẹp nhả hoặc bộ điều khiển ATC, cần để kỹ thuật viên xử lý trước khi tiếp tục gia công.
Nguyên nhân khiến máy phay CNC thường xuyên gặp lỗi
- Lỗi hệ thống điện và bộ điều khiển: Nguồn điện không ổn định, dây dẫn hư hỏng, lỗi servo, biến tần hoặc kết nối tín hiệu.
- Hao mòn linh kiện cơ khí, trục chính và dao cụ: Vít me bi, ray dẫn hướng, ổ bi, khớp nối và dao cụ bị mòn, gây rung động, tiếng ồn và sai lệch kích thước.
- Sai sót trong lập trình hoặc cài đặt thông số: Sai tọa độ, gốc phôi, thông số bù dao hoặc tốc độ cắt không phù hợp.
- Bảo trì, vệ sinh máy không đúng cách: Phoi và bụi bẩn tích tụ, thiếu dầu bôi trơn hoặc sử dụng dung dịch không phù hợp, làm giảm hiệu suất và tuổi thọ máy.
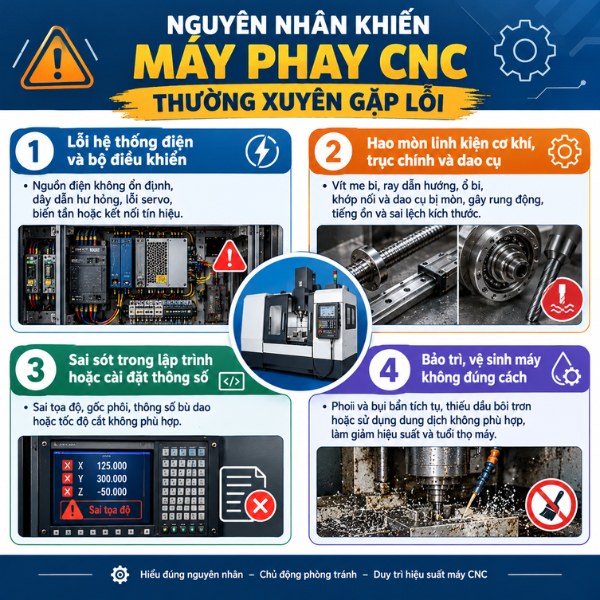
Ảnh nguyên nhân khiến máy phay CNC thường xuyên gặp lỗi
Cách hạn chế lỗi trong quá trình sử dụng máy phay CNC
Để giảm thời gian dừng máy và duy trì độ chính xác gia công, nên áp dụng các biện pháp sau:
- Kiểm tra máy trước khi vận hành: Kiểm tra nguồn điện, khí nén, bôi trơn, làm mát, dao cụ và tình trạng cảnh báo trước mỗi ca làm việc.
- Sử dụng dao cụ phù hợp: Chọn đúng loại dao, tốc độ cắt, lượng chạy dao và thay dao khi có dấu hiệu mòn hoặc sứt mẻ.
- Bảo dưỡng và bôi trơn định kỳ: Vệ sinh phoi, kiểm tra trục chính, ray dẫn hướng, bộ lọc và hệ thống bôi trơn theo lịch bảo dưỡng.
- Kiểm tra hệ thống điện, làm mát và dẫn hướng: Theo dõi dây điện, bơm làm mát, đường ống và chuyển động các trục để phát hiện bất thường sớm.
- Liên hệ kỹ thuật viên khi có lỗi nghiêm trọng: Dừng máy, ghi lại mã lỗi và nhờ kỹ thuật viên xử lý các sự cố liên quan đến servo, biến tần, trục chính hoặc hệ thống thay dao tự động.
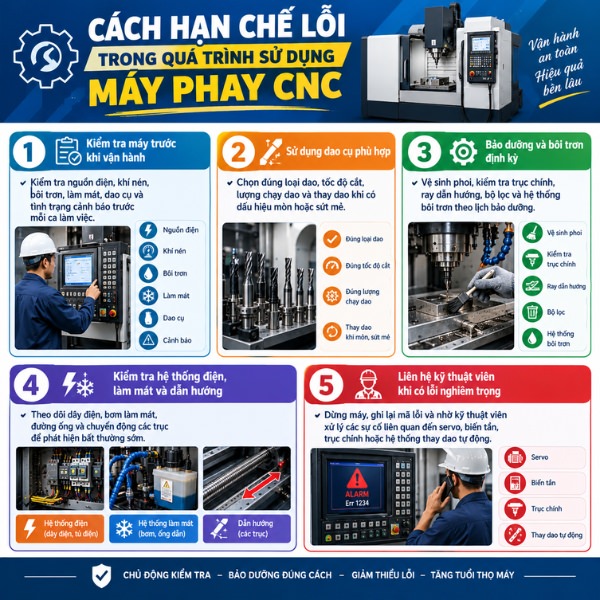
Ảnh cách hạn chế lỗi trong quá trình sử dụng máy phay CNC
Việc nắm rõ các lỗi thường gặp trên máy phay CNC giúp doanh nghiệp chủ động phát hiện sự cố, khắc phục kịp thời và duy trì hiệu quả sản xuất. Bên cạnh việc vận hành đúng kỹ thuật, bảo dưỡng định kỳ và kiểm tra linh kiện thường xuyên cũng góp phần kéo dài tuổi thọ máy, hạn chế chi phí sửa chữa. Nếu cần tư vấn về thiết bị và giải pháp cơ khí công nghiệp, hãy liên hệ Kỷ Nguyên Máy qua hotline 077.209.8686 để được hỗ trợ nhanh chóng và phù hợp với nhu cầu thực tế.


Trần Đức Thiện
CEO Trần Đức Thiện không chỉ là người sáng lập mà còn là linh hồn của Kỷ Nguyên Máy. Với tầm nhìn chiến lược, kiến thức chuyên môn sâu rộng và tinh thần đổi mới không ngừng, anh đã trở thành cái tên uy tín trong lĩnh vực kinh doanh xuất nhập khẩu và tư vấn giải pháp linh kiện cơ khí, máy móc CNC tại Việt Nam.