-
- Tổng tiền thanh toán:

Cách lắp xi lanh và căn chỉnh đồng trục đúng kỹ thuật
Tác giả: Trần Đức Thiện
Ngày đăng: 16/09/2026
Nội dung bài viết
Trục xi lanh bị lệch là một trong những nguyên nhân hàng đầu làm giảm tuổi thọ của thiết bị truyền động. Nhiều kỹ thuật viên thường bỏ qua bước đo đạc khi gá lắp. Hậu quả là xi lanh nhanh chóng bị xước nòng, hỏng phớt và rò rỉ khí nén hoặc dầu thủy lực. Bài viết này Kỷ Nguyên Máy sẽ hướng dẫn bạn cách lắp xi lanh và căn chỉnh đồng trục đúng kỹ thuật để giúp hạn chế sai lệch và đảm bảo xi lanh vận hành ổn định hơn.
Ảnh cách lắp xi lanh và căn chỉnh đồng trục đúng kỹ thuật
Vì sao cần phải căn chỉnh đồng trục khí lắp xi lanh?
Căn chỉnh đồng trục là bước quan trọng khi lắp xi lanh, đặc biệt với các cơ cấu có tải di chuyển liên tục. Trục xi lanh và hướng chuyển động của tải càng thẳng hàng thì lực tác động lên cần piston càng ổn định, hạn chế các vấn đề phát sinh trong quá trình vận hành:
- Hạn chế lực ngang lên cần piston: Khi trục xi lanh lệch với hướng tải, cần piston có thể chịu thêm lực ngang, gây cong hoặc mài mòn không đều.
- Giảm tình trạng chuyển động nặng, rung giật: Xi lanh được căn chỉnh đúng giúp cần piston di chuyển thuận lợi, hạn chế hiện tượng kẹt hoặc chuyển động không đều.
- Hạn chế mòn phớt và bạc dẫn hướng: Sai lệch trục khiến các chi tiết này chịu tải không đều, từ đó dễ bị mòn sớm.
- Giảm nguy cơ rò rỉ khí hoặc dầu: Phớt bị mài mòn hoặc chịu lực lệch trong thời gian dài có thể làm giảm khả năng làm kín.
- Bảo vệ cơ cấu dẫn hướng: Với hệ thống sử dụng ray trượt, thanh dẫn hướng hoặc bàn trượt, căn chỉnh đồng trục giúp hạn chế tình trạng cơ cấu bị ép lệch hoặc kẹt.
- Giúp xi lanh làm việc ổn định hơn: Khi lực tác động đúng phương, xi lanh có thể phát huy lực và hành trình theo đúng thiết kế.
- Hạn chế hư hỏng sớm: Căn chỉnh ngay từ khi lắp đặt giúp giảm những lỗi do sai lệch cơ khí và tránh phải sửa chữa, thay thế linh kiện thường xuyên.
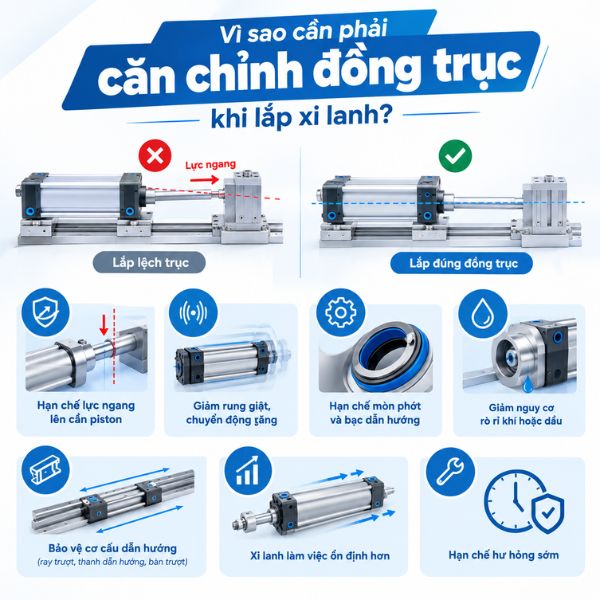
Ảnh lý do cần phải căn chỉnh đồng trục khí lắp xi lanh
Quy trình lắp xi lanh và căn chỉnh đồng trục đúng kỹ thuật
Quy trình lắp xi lanh và căn chỉnh đồng trục gồm 6 bước: đặt xi lanh, nối đầu cần, đo lệch tâm bằng đồng hồ so và hiệu chỉnh độ lệch:
Đặt xi lanh vào vị trí
Bề mặt đế gá cơ khí phải được vệ sinh sạch bụi bẩn, gỉ sét và ba-bớ. Bạn dùng thước phẳng kiểm tra xem mặt bàn gá có bị cong vênh hay không.
Đặt xi lanh vào đúng vị trí thiết kế. Lưu ý chọn đúng kiểu gá như chân đế, mặt bích hay gá đuôi tùy theo yêu cầu của tải.
Đưa cần piston về vị trí lắp
Thao tác đẩy hoặc kéo cần piston bằng tay để đưa về vị trí thu hồi hoàn toàn. Việc này giúp bạn kiểm tra sơ bộ độ mượt mà của ti xi lanh trước khi nối với cơ cấu bên ngoài.
Nếu đẩy tay cảm thấy nặng bất thường, bạn cần kiểm tra lại nội tại xi lanh trước khi tiếp tục.
Nối đầu cần với tải
Đưa đầu ren của cần piston lại gần điểm kết nối trên tải trọng. Ở bước này, bạn nên ưu tiên dùng thêm khớp nối tự lựa nếu cấu trúc máy cho phép.
Khớp nối tự lựa giúp triệt tiêu các sai số lệch tâm nhỏ mà gia công cơ khí chưa khử hết được.
Siết cố định sơ bộ
Bạn vặn các bu-lông gá chân đế xi lanh và bu-lông nối đầu cần vào tải bằng tay. Chỉ siết vừa đủ gá giữ thiết bị, không siết chặt bu-lông ở bước này.
Việc siết chặt ngay từ đầu sẽ làm xi lanh bị cố định ở trạng thái lệch, gây khó khăn cho quá trình hiệu chỉnh sau đó.
Đo đạc độ lệch tâm bằng đồng hồ so
Đây là bước quan trọng nhất trong toàn bộ quy trình. Bạn gá chân đế từ của đồng hồ so lên thanh dẫn hướng hoặc bàn trượt của tải.
Chỉnh cho đầu đo của đồng hồ so tiếp xúc vuông góc với thân cần piston. Dùng tay đẩy cơ cấu tải di chuyển chậm từ điểm đầu đến điểm cuối hành trình. Quan sát sự thay đổi của kim đồng hồ so.
Hiệu chỉnh độ đồng trục
Nếu kim đồng hồ lệch, bạn tiến hành nắn chỉnh theo từng phương. Khi độ lệch nằm ở phương đứng, bạn chêm thêm các lá thép mỏng dưới chân đế gá xi lanh. Độ dày lá thép chêm thường dao động từ 0.01 mm đến 0.05 mm.
Khi độ lệch nằm ở phương ngang, bạn dùng búa cao su gõ nhẹ vào chân đế để dịch chuyển xi lanh sang trái hoặc phải. Tiếp tục đẩy tải và xem đồng hồ so. Căn chỉnh sao cho độ lệch kim nằm trong khoảng cho phép, thông thường dưới 0.05 mm trên 100 mm hành trình.
Sau khi đạt yêu cầu, bạn dùng cờ-lê siết chặt bu-lông gá theo thứ tự chéo nhau. Cuối cùng, đẩy thử cơ cấu tải thêm lần nữa để đảm bảo vị trí không bị xô lệch sau khi siết lực.
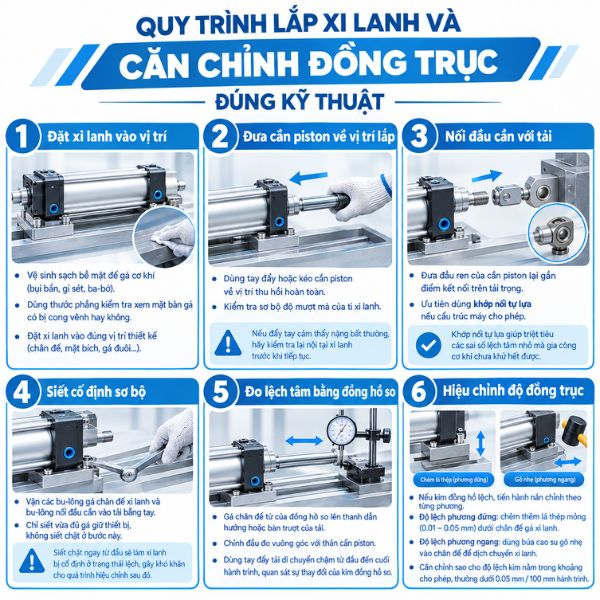
Ảnh quy trình lắp xi lanh và căn chỉnh đồng trục đúng kỹ thuật
Các phương pháp căn chỉnh đồng trục cho xi lanh
Tùy vào điều kiện thực tế tại xưởng, bạn có thể áp dụng các kỹ thuật căn chỉnh dưới đây để đưa xi lanh về đúng tâm làm việc.
Căn theo phương ngang và phương đứng
Phương pháp này tách biệt hai mặt phẳng không gian để xử lý lần lượt, giúp kỹ thuật viên dễ khoanh vùng lỗi.
- Hiệu chỉnh mặt đứng (Trục Y): Mọi sai lệch về độ cao thường do bề mặt bàn gá không phẳng hoặc kích thước gia công chân đế bị chênh lệch. Bạn sử dụng các lá thép chêm (Shim stock) chuyên dụng đặt bên dưới mặt gá. Tránh xếp quá nhiều lá thép mỏng chồng lên nhau vì sẽ tạo ra độ nhún cơ học khi vặn bu-lông.
- Hiệu chỉnh mặt ngang (Trục X): Lệch phương ngang xảy ra khi tâm xi lanh bị chéo so với đường tâm của thanh dẫn hướng. Để chỉnh chính xác, bạn nên dùng các vấu chặn có vặn ốc cấy ở hai bên chân đế. Vặn ốc cấy sẽ giúp đẩy xi lanh dịch chuyển từng chút một thay vì dùng lực gõ mạnh.
 Ảnh căn chỉnh đồng trục theo phương ngang và phương đứng
Căn theo toàn bộ hành trình
Căn chỉnh tại một điểm không đảm bảo xi lanh sẽ chạy chuẩn trên toàn bộ khoảng cách làm việc. Phương pháp căn theo toàn bộ hành trình yêu cầu kiểm tra độ đồng trục ở ba vị trí: điểm đầu, điểm giữa và điểm cuối hành trình.
Bạn đưa piston về vị trí trong cùng và ghi lại giá trị đồng hồ so. Tiếp theo, kéo cần piston ra vị trí giữa hành trình rồi đến vị trí duỗi tối đa, ghi lại các số đo tương ứng.
Nếu giá trị đồng hồ so tăng dần đều từ điểm đầu đến điểm cuối, xi lanh đang bị lệch góc. Nếu giá trị biến động không đều, có thể thanh dẫn hướng của tải bị cong hoặc mặt gá bị lượn sóng. Bạn cần xử lý triệt để góc nghiêng trước khi cố định máy.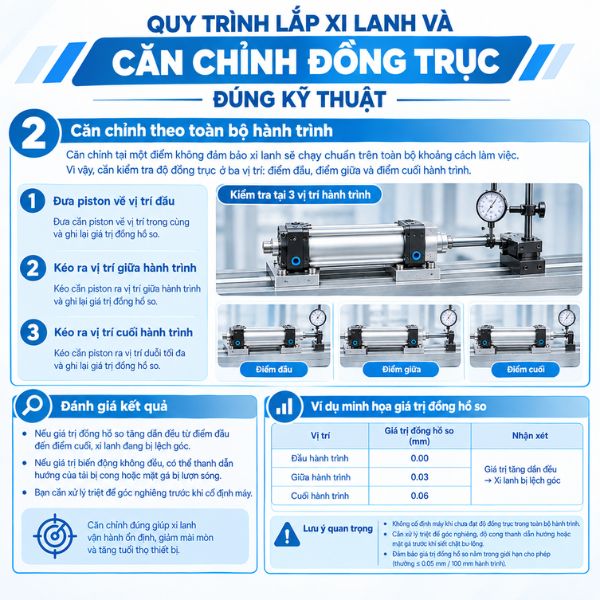
Ảnh căn theo toàn bộ hành trình
Dấu hiệu cho thấy xi lanh đang bị lệch trục
Hệ thống vận hành một thời gian sẽ xuất hiện các cảnh báo trực quan. Bạn có thể phát hiện hiện tượng lệch trục qua các dấu hiệu sau.
- Cần piston bị trầy xước một bên: Quan sát bề mặt mạ chrome của cần piston. Nếu xuất hiện các vệt xước dọc tập trung về một phía, đó là dấu hiệu cần đang bị ép chặt vào bạc hướng dẫn do lệch tâm.
- Chảy dầu hoặc rò khí ở nắp trước: Phớt đệm nắp trước bị mòn vẹt một bên dẫn đến rò rỉ chất lưu. Dù bạn thay phớt mới, sự cố vẫn tái diễn sau vài ngày hoạt động.
- Xi lanh di chuyển bị giật cục: Ở tốc độ thấp, cần piston không chuyển động đều mà bị giật từng đoạn. Hiện tượng này xảy ra do ma sát thay đổi liên tục trên hành trình di chuyển.
- Nhiệt độ nắp trước tăng cao bất thường: Dùng máy đo nhiệt độ hồng ngoại kiểm tra cụm nắp trước xi lanh. Nếu nhiệt độ tại đây cao hơn hẳn so với thân xi lanh, ma sát do lệch tâm đang sinh nhiệt rất lớn.
- Phát ra tiếng kêu lạ: Xuất hiện tiếng rít kim loại hoặc tiếng rọc rạch khi cần piston duỗi ra hết mức.
Lắp đặt và căn chỉnh đồng trục đúng ngay từ đầu giúp xi lanh chuyển động ổn định, hạn chế lực ngang lên cần piston và giảm tình trạng mòn phớt, rung giật trong quá trình sử dụng. Nếu bạn đang cần mua xi lanh khí nén phù hợp với hành trình, tải và kiểu lắp của hệ thống, hãy liên hệ Kỷ Nguyên Máy để được hỗ trợ kiểm tra model và thông số trước khi đặt hàng. Hotline: 077.209.8686.


Trần Đức Thiện
CEO Trần Đức Thiện không chỉ là người sáng lập mà còn là linh hồn của Kỷ Nguyên Máy. Với tầm nhìn chiến lược, kiến thức chuyên môn sâu rộng và tinh thần đổi mới không ngừng, anh đã trở thành cái tên uy tín trong lĩnh vực kinh doanh xuất nhập khẩu và tư vấn giải pháp linh kiện cơ khí, máy móc CNC tại Việt Nam.