-
- Tổng tiền thanh toán:

Hướng dẫn điều khiển xi lanh bằng PLC & phản hồi vị trí piston Từ A - Z
Tác giả: Trần Đức Thiện
Ngày đăng: 23/09/2026
Nội dung bài viết
Điều khiển xi lanh bằng PLC và phản hồi vị trí piston là phương pháp thường được sử dụng trong các hệ thống tự động hóa cần kiểm soát chính xác chuyển động của cơ cấu chấp hành. PLC đảm nhiệm việc nhận tín hiệu từ cảm biến, xử lý điều kiện điều khiển và phát lệnh cho van để xi lanh thực hiện hành trình theo yêu cầu. Khi có thêm tín hiệu phản hồi vị trí piston, hệ thống có thể xác định trạng thái và vị trí của piston để điều khiển các bước tiếp theo. Bài viết dưới đây Kỷ Nguyên Máy sẽ phân tích nguyên lý hoạt động, các thiết bị cần thiết, cách đấu nối tín hiệu đến lập trình điều khiển và xử lý phản hồi vị trí piston.
 Ảnh hướng dẫn điều khiển xi lanh bằng PLC & phản hồi vị trí piston Từ A - Z
Tổng quan hệ thống điều khiển xi lanh bằng PLC
Để thiết kế hoặc lựa chọn linh kiện thay thế cho một hệ thống truyền động tuyến tính, trước tiên chúng ta cần nắm vững cấu trúc vận hành tổng thể và mối liên kết giữa bộ điều khiển, thiết bị chấp hành và các cảm biến phản hồi.
Khái niệm và nguyên lý vận hành chung
Hệ thống điều khiển xi lanh bằng PLC là sự kết hợp giữa khối xử lý trung tâm (PLC), khối chấp hành (Van điện từ Solenoid Valve và Xi lanh) cùng khối phản hồi (Cảm biến vị trí). Nguyên lý vận hành của hệ thống diễn ra theo một chu trình kín (Closed-loop) hoặc chu trình hở có điểm dừng (Sequence Loop):
- Phát lệnh: Bộ xử lý trung tâm PLC nhận tín hiệu điều khiển (nút nhấn, HMI, hoặc chương trình tự động) và xuất tín hiệu số (Digital) hoặc tín hiệu tương tự (Analog) đến cuộn coi của van điện từ (Solenoid Valve).
- Chấp hành: Van điện từ chuyển trạng thái, thay đổi hướng chảy của dòng khí nén hoặc dầu thủy lực đi vào khoang xi lanh, đẩy piston dịch chuyển tiến (Extend) hoặc lùi (Retract).
- Phản hồi: Khi piston di chuyển, các cảm biến gắn trên thân xi lanh hoặc bộ đo vị trí tuyến tính sẽ ghi nhận trạng thái và gửi tín hiệu ngược về cổng Input của PLC.
- Xử lý: PLC nhận tín hiệu phản hồi, xác nhận piston đã hoàn thành hành trình để ngắt lệnh xuất van hoặc chuyển sang bước logic tiếp theo.
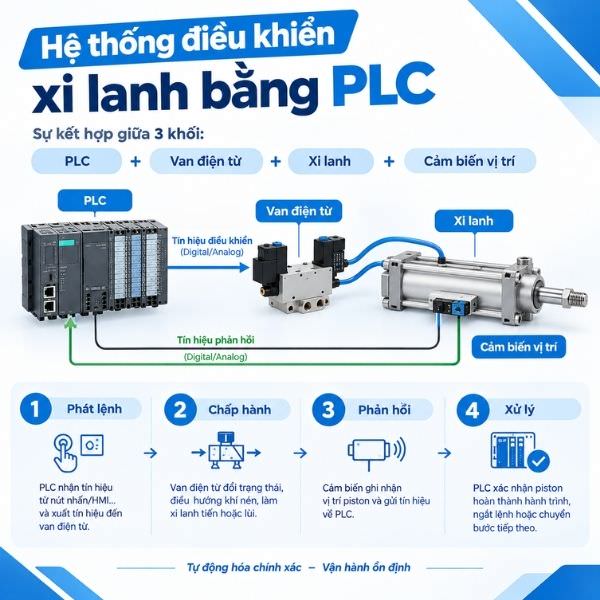
Ảnh hệ thống điều khiển xi lanh bằng PLC gồm: PLC, van điện từ, xi lanh và cảm biến vị trí.
Vai trò của việc phản hồi vị trí Piston
Trong thực tế sản xuất, việc điều khiển xi lanh chỉ dựa trên thời gian (Timer) thường ẩn chứa nhiều rủi ro như hỏng hóc cơ khí, sụt giảm áp suất cấp làm piston chạy chậm, dẫn đến lệch chu trình. Do đó, việc tích hợp phản hồi vị trí piston đóng vai trò then chốt:
- Xác nhận hoàn thành hành trình: Đảm bảo xi lanh đã ép đủ lực, đi hết cán hoặc rút hết về trước khi công đoạn tiếp theo bắt đầu (ví dụ: xi lanh kẹp phôi xong thì trục khoan mới tiến xuống).
- Bảo vệ an toàn và Interlock: Tránh va đập cơ khí giữa các cơ cấu chấp hành trong dây chuyền.
- Giám sát sự cố: Khi PLC xuất lệnh xuất cán nhưng sau khoảng thời gian cài đặt vẫn không nhận được tín hiệu cảm biến phản hồi, PLC sẽ phát cảnh báo lỗi (Alarm) và dừng khẩn cấp hệ thống.
- Điều khiển vị trí linh hoạt (với cảm biến Analog): Cho phép xi lanh dừng ở nhiều vị trí bất kỳ trên hành trình mà không cần phải đi hết cán.
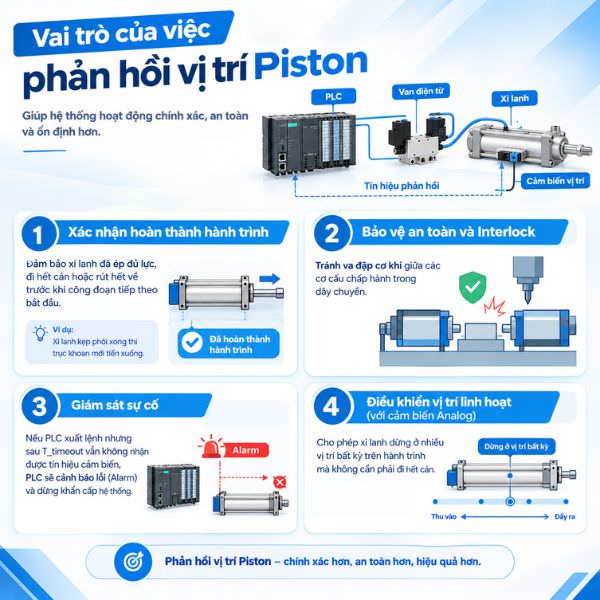
Ảnh vai trò của việc phản hồi vị trí Piston
Các phương pháp phản hồi vị trí Piston về PLC
Tùy thuộc vào yêu cầu công nghệ (cần xác định điểm đầu/cuối hay cần đo vị trí liên tục) và ngân sách đầu tư, kỹ sư thiết kế sẽ lựa chọn loại cảm biến phản hồi vị trí phù hợp. Dưới đây là các phương pháp phổ biến nhất hiện nay.
Phản hồi vị trí dạng On/Off (Discrete Sensors)
Phương pháp này chỉ xác định piston đang ở các vị trí cố định (thường là vị trí giới hạn đầu hành trình - Home Position và cuối hành trình - End Position).
- Cảm biến từ (Reed Switch / Hall Effect Sensor): Đây là loại phổ biến nhất cho xi lanh khí nén và xi lanh thủy lực vỏ nhôm/inox. Piston được tích hợp sẵn một dải nam châm vĩnh cửu. Cảm biến từ gá bên ngoài vỏ xi lanh, khi nam châm trên piston đi qua, tiếp điểm cảm biến đóng lại và gửi tín hiệu 24VDC về PLC.
- Cảm biến tiệm cận (Inductive Proximity Sensor): Dùng để phát hiện phần cơ khí ngoài (như gá kẹp, đầu cán xi lanh) làm bằng kim loại. Loại này thích hợp cho xi lanh thủy lực hạng nặng có vỏ thép quá dày khiến từ trường không thể xuyên qua.
- Công tắc hành trình (Limit Switch): Thiết bị cơ khí dạng cần gạt hoặc con lăn. Khi cán xi lanh đẩy tới sẽ tác động lực cơ học làm thay đổi trạng thái tiếp điểm (NO/NC).
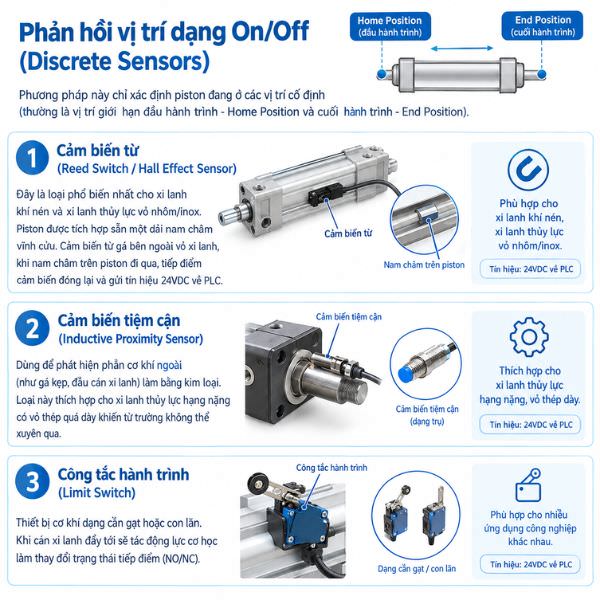
Ảnh phương pháp phản hồi vị trí dạng On/Off
Phản hồi vị trí liên tục (Continuous / Analog Sensors)
Đối với các ứng dụng đòi hỏi điều khiển dừng nhiều điểm, kiểm soát tốc độ hoặc đo chính xác lực ép/vị trí, các kỹ sư cần sử dụng dòng cảm biến đo hành trình liên tục.
- Thước đo hành trình tuyến tính (Linear Potentiometer / Magnetostrictive): Cảm biến từ biến (Magnetostrictive) hoặc thước điện trở được tích hợp bên trong lòng xi lanh thủy lực hoặc gắn song song bên ngoài. Tín hiệu trả về là giá trị điện áp (0-10V) hoặc dòng điện (4-20mA) tương ứng chính xác với vị trí cán xi lanh theo từng mm.
- Cảm biến LVDT và SSI/IO-Link Digital Output: Sử dụng cho hệ thống Servo Thủy lực đòi hỏi độ chính xác cực cao, tốc độ đáp ứng nhanh và khả năng chống nhiễu tuyệt đối trong môi trường công nghiệp nặng.
 Ảnh Phương pháp phản hồi vị trí liên tục
Bảng so sánh các giải pháp phản hồi vị trí piston
Để phục vụ công tác tra cứu, lựa chọn vật tư cho phòng Mua hàng (Procurement) và kỹ sư Thiết kế, bảng dưới đây tổng hợp các thông số cơ bản của từng giải pháp:
| Loại cảm biến | Độ chính xác | Tín hiệu trả về PLC | Chi phí đầu tư | Ứng dụng thực tế phổ biến |
| Cảm biến từ (Reed/Hall) | Thấp (±1 - 2 mm) | Digital (24VDC) | Rất thấp | Xi lanh khí nén tiêu chuẩn, đóng/ngắt 2 vị trí điểm đầu - điểm cuối |
| Công tắc hành trình | Trung bình (±0.5 - 1 mm) | Digital (NO/NC) | Thấp | Môi trường khắc nghiệt, bụi bẩn, xi lanh thủy lực hạng nặng |
| Cảm biến tiệm cận | Cao (±0.1 mm) | Digital (NPN/PNP) | Trung bình | Phát hiện vị trí đầu cán xi lanh kim loại, máy gia công cơ khí |
| Thước đo tuyến tính (Analog) | Rất cao (±0.01 - 0.1 mm) | Analog (0-10V, 4-20mA) | Cao | Máy ép thủy lực, điều khiển vị trí chính xác, bàn nâng tự động |
| Cảm biến SSI / IO-Link | Cực cao (<0.001 mm) | Truyền thông / Digital Serial | Rất cao | Hệ thống Servo thủy lực, máy uốn, máy chấn CNC công nghiệp |
Cấu trúc phần cứng & Sơ đồ đấu nối PLC với van & cảm biến
Sau khi lựa chọn được xi lanh và loại cảm biến phản hồi phù hợp, bước tiếp theo là tính toán cấu hình phần cứng điều khiển và xây dựng sơ đồ đấu nối điện.
Lựa chọn Van điện từ (Solenoid Valve) phù hợp
Van điện từ là thiết bị chấp hành trung gian nhận tín hiệu từ PLC để phân phối dòng khí/dầu:
- Van 5/2 đơn (Single Solenoid): Có 1 cuộn coi (Y1) và lò xo hồi vị. Khi PLC cấp điện Y1 xi lanh tiến. Khi ngắt điện Y1 lò xo tự đẩy van về vị trí ban đầu, xi lanh lùi về. Giải pháp này tiết kiệm ngõ ra PLC Output nhưng không giữ được vị trí khi mất điện.
- Van 5/2 hai đầu điện (Double Solenoid): Có 2 cuộn coi (Y1- Tiến, Y2 - Lùi). PLC chỉ cần kích xung điện vào Y1, van giữ nguyên trạng thái kể cả khi mất điện. Muốn xi lanh lùi về, PLC kích xung điện vào Y2)
- Van 5/3 (Closed Center / Exhaust Center): Có 3 vị trí, sử dụng 2 cuộn coi. Thích hợp khi muốn dừng xi lanh ở vị trí giữa hành trình hoặc xả áp an toàn khi dừng khẩn cấp.
 Ảnh Sơ đồ đấu nối PLC điều khiển Solenoid Valve. Nguồn: Inst Tools
Sơ đồ phân bố tín hiệu I/O trong PLC
Bảng phân định I/O nên được lập trước khi viết chương trình và lưu kèm hồ sơ máy. Dưới đây là cấu hình mẫu cho một trạm hai xi lanh tác động kép, dùng van hai coil và phản hồi dạng điểm:
| Địa chỉ | Loại | Ký hiệu | Chức năng |
| I0.0 | DI | START | Nút nhấn khởi động chu trình |
| I0.1 | DI | STOP | Nút nhấn dừng |
| I0.2 | DI | E_STOP | Tiếp điểm phản hồi nút dừng khẩn |
| I0.3 | DI | S_A0 | Cảm biến xi lanh A ở vị trí lùi về |
| I0.4 | DI | S_A1 | Cảm biến xi lanh A ở vị trí đi ra |
| I0.5 | DI | S_B0 | Cảm biến xi lanh B ở vị trí lùi về |
| I0.6 | DI | S_B1 | Cảm biến xi lanh B ở vị trí đi ra |
| I0.7 | DI | PRESS_OK | Rơ le áp suất nguồn đạt ngưỡng |
| Q0.0 | DO | Y_A_EXT | Coil van A — đi ra |
| Q0.1 | DO | Y_A_RET | Coil van A — lùi về |
| Q0.2 | DO | Y_B_EXT | Coil van B — đi ra |
| Q0.3 | DO | Y_B_RET | Coil van B — lùi về |
| Q0.4 | DO | LAMP_RUN | Đèn báo đang chạy |
| Q0.5 | DO | LAMP_ALM | Đèn báo lỗi |
Sơ đồ đấu nối điện chuẩn công nghiệp (Wiring Diagram)
Nguyên tắc nền: chọn kiểu ngõ ra cảm biến theo chân COM của module ngõ vào, không chọn theo thương hiệu PLC. Nếu COM của module DI được nối xuống 0V, module đó nhận tín hiệu dương và cần cảm biến PNP. Nếu COM nối lên 24V, module nhận tín hiệu âm và cần cảm biến NPN.
Đấu cảm biến 3 dây PNP vào ngõ vào số:
| Dây cảm biến | Đấu về |
| Nâu (+) | +24VDC |
| Xanh dương (−) | 0VDC |
| Đen (Signal) | Chân I0.x của module DI |
| - | Chân COM của module DI nối 0VDC |
Đấu cảm biến 2 dây kiểu reed: một dây về +24VDC, dây còn lại về chân I0.x, COM module nối 0VDC. Cần lưu ý dòng rò của loại 2 dây có thể đủ để một số module DI hiểu nhầm là tín hiệu ON; khi gặp hiện tượng này, giải pháp thường dùng là mắc thêm điện trở xả song song với ngõ vào.
Đấu cảm biến analog 4-20mA hai dây: dây (+) lấy nguồn +24VDC, dây (−) đi vào chân AI(+) của module analog, chân AI(−) nối về 0VDC chung nguồn. Với loại bốn dây, cấp nguồn riêng cho cảm biến và chỉ đưa cặp dây tín hiệu về module.
Đấu ngõ ra PLC ra coil van: ngõ ra transistor có dòng chịu tải giới hạn, nên với coil van công suất lớn hoặc coil 220VAC, cần qua relay trung gian thay vì đấu thẳng. Mắc diode dập xung song song với coil DC hoặc mạch RC với coil AC để bảo vệ tiếp điểm và giảm nhiễu.
Việc điều khiển xi lanh bằng PLC kết hợp phản hồi vị trí piston là giải pháp nền tảng trong tự động hóa. Để lựa chọn thiết bị tối ưu, kỹ sư và nhân viên mua hàng cần phối hợp chặt chẽ: xác định rõ độ chính xác yêu cầu (chọn cảm biến On/Off hay Analog), kiểu van chấp hành phù hợp và đảm bảo sơ đồ đấu nối đúng tiêu chuẩn an toàn công nghiệp. Hãy theo dõi Kỷ Nguyên Máy để cập nhật thêm nhiều kiến thức hữu ích về xi lanh nữa nhé.


Trần Đức Thiện
CEO Trần Đức Thiện không chỉ là người sáng lập mà còn là linh hồn của Kỷ Nguyên Máy. Với tầm nhìn chiến lược, kiến thức chuyên môn sâu rộng và tinh thần đổi mới không ngừng, anh đã trở thành cái tên uy tín trong lĩnh vực kinh doanh xuất nhập khẩu và tư vấn giải pháp linh kiện cơ khí, máy móc CNC tại Việt Nam.