-
- Tổng tiền thanh toán:

Hướng dẫn sử dụng bàn hút chân không đa điểm cho máy CNC
Tác giả: Trần Đức Thiện
Ngày đăng: 21/10/2026
Nội dung bài viết
Bàn hút chân không đa điểm được sử dụng phổ biến trong gia công CNC để cố định phôi, giảm phụ thuộc vào đồ gá cơ khí và hỗ trợ gia công các tấm vật liệu có diện tích lớn. Tuy nhiên, nếu chọn vùng hút không phù hợp hoặc bề mặt tiếp xúc bị rò khí, phôi có thể xê dịch khi dao cắt hoạt động. Vì vậy, nắm rõ cách sử dụng bàn hút chân không đa điểm sẽ giúp người vận hành kiểm soát lực giữ, hạn chế sai số và nâng cao độ ổn định trong quá trình gia công.
Ảnh hướng dẫn sử dụng bàn hút chân không đa điểm cho máy CNC
Bàn hút chân không đa điểm là gì?
Bàn hút chân không đa điểm là một loại bàn gá kẹp phôi dùng cho máy CNC, trung tâm gia công, máy phay hoặc máy mài. Nó giữ chi tiết bằng nhiều điểm hút chân không độc lập thay vì dùng kẹp cơ khí, phù hợp đặc biệt với phôi tấm mỏng như nhôm, đồng, thép, nhựa, gỗ MDF, acrylic.
Bàn hút chân không đa điểm có khả năng chia thành nhiều vùng hút. Người vận hành có thể kích hoạt những vùng tương ứng với kích thước và vị trí của phôi, thay vì phải sử dụng toàn bộ diện tích bàn. Cách bố trí này giúp hạn chế thất thoát chân không tại các khu vực không có phôi che phủ.
 Ảnh bàn hút chân không đa điểm
Cấu tạo và nguyên lý hoạt động bàn hút chân không đa điểm
Để hiểu rõ cách bàn hút chân không đa điểm giữ phôi ổn định trong quá trình gia công CNC, cần tìm hiểu cấu tạo của thiết bị và nguyên lý hoạt động của hệ thống hút chân không.
Cấu tạo của bàn hút chân không đa điểm
Bàn hút chân không đa điểm gồm mặt bàn có nhiều vị trí hút được bố trí theo dạng lưới, kết hợp với hệ thống van và đồng hồ theo dõi áp suất. Mỗi bộ phận đảm nhận một chức năng riêng, phối hợp để tạo lực hút và giữ phôi ổn định trong quá trình gia công. Cụ thể, thiết bị gồm các bộ phận chính sau:
- Mặt bàn và các cốc hút: Bề mặt bàn được bố trí nhiều cốc hút theo hàng và cột, tạo ra các điểm tiếp xúc với phôi. Khi hệ thống hoạt động, lực hút tại các vị trí này giúp giữ phôi áp sát vào mặt bàn. Số lượng điểm hút được phân bố dày giúp linh hoạt hơn khi gá đặt phôi có kích thước và hình dạng khác nhau, tùy thuộc vào thiết kế thực tế.
- Đồng hồ áp suất: Được lắp ở cạnh bàn, có nhiệm vụ hiển thị mức áp suất trong hệ thống. Người vận hành dựa vào chỉ số này để theo dõi tình trạng hút, nhận biết khi áp suất chưa đạt yêu cầu hoặc có dấu hiệu sụt giảm trong quá trình sử dụng.
- Van hút tổng: Có chức năng đóng hoặc mở đường chân không cấp cho bàn hút. Bộ phận này giúp kiểm soát trạng thái hút của toàn hệ thống trong quá trình gá đặt và gia công.
- Van hút: Các van được bố trí trên đường ống phía dưới hoặc cạnh bàn, cho phép kiểm soát đường hút đến những khu vực tương ứng theo cấu tạo của thiết bị. Việc đóng mở van phù hợp giúp điều chỉnh vùng hút theo vị trí đặt phôi và hạn chế thất thoát chân không tại các khu vực không sử dụng.
- Van xả áp: Dùng để đưa không khí vào hệ thống, cân bằng áp suất và giải phóng lực hút khi cần tháo phôi. Nhờ đó, người vận hành có thể lấy thành phẩm ra khỏi bàn dễ dàng hơn sau khi hoàn tất gia công.
 Ảnh cấu tạo của bàn hút chân không đa điểm
Nguyên lý hoạt động của bàn hút chân không đa điểm
Bàn hút chân không đa điểm hoạt động dựa trên sự chênh lệch áp suất giữa mặt dưới phôi và áp suất khí quyển bên ngoài. Khi nguồn tạo chân không hút không khí qua các lỗ hút hoặc đường dẫn bên trong bàn, áp suất tại khu vực tiếp xúc giảm xuống, tạo lực ép giữ phôi ổn định trên bề mặt bàn.
Quá trình hoạt động diễn ra như sau:
- Đặt phôi lên bàn hút: Phôi được bố trí trên bề mặt có nhiều vị trí hút, tùy theo kích thước và hình dạng của chi tiết.
- Tạo chân không: Bơm chân không hoặc bộ tạo chân không hút không khí qua hệ thống đường dẫn, làm giảm áp suất tại các vị trí hút được sử dụng.
- Giữ phôi: Chênh lệch áp suất tạo lực ép phôi xuống mặt bàn, giúp hạn chế dịch chuyển trong quá trình gia công.
- Duy trì lực hút: Hệ thống tiếp tục duy trì chân không trong vùng hút. Với thiết kế có các vị trí hút hoạt động độc lập, những vị trí không được che phủ có thể tự đóng van, hạn chế thất thoát chân không.
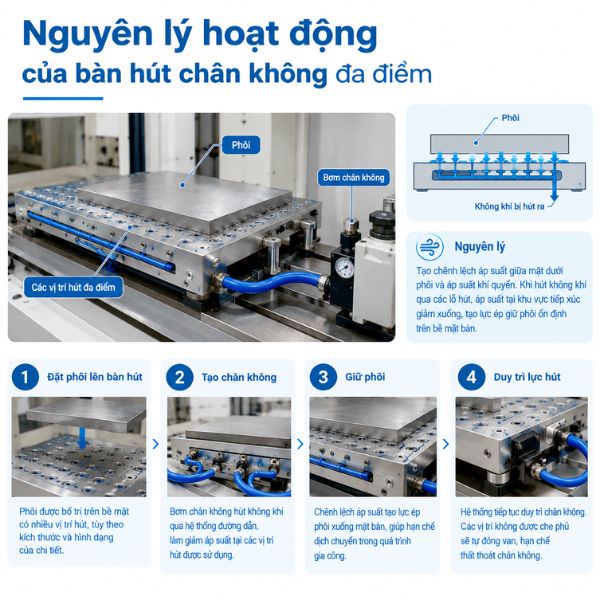
Ảnh nguyên lý hoạt động của bàn hút chân không đa điểm
Hướng dẫn sử dụng bàn hút chân không đa điểm chi tiết
Để bàn hút chân không đa điểm hoạt động ổn định và giữ phôi chắc chắn trong quá trình gia công CNC, cần thực hiện đúng các bước lắp đặt, vận hành và kiểm tra. Dưới đây là hướng dẫn sử dụng chi tiết theo từng bước.
Chuẩn bị và kết nối thiết bị đúng cách
Trước khi sử dụng bàn hút chân không, cần kết nối hệ thống khí theo đúng sơ đồ và điều kiện gia công:
- Nguồn chân không: Có thể sử dụng bơm chân không hoặc tổ hợp máy phát chân không và máy nén khí. Bơm chân không thường đạt mức chân không cao hơn (khoảng -98 kPa), giúp tiết kiệm điện và duy trì lực kẹp ổn định.
- Gia công ướt: Lắp bộ tách nước-khí chân không để loại bỏ dung dịch làm mát bị hút vào, đồng thời bổ sung bẫy chất lỏng khẩn cấp trước bơm để bảo vệ thiết bị, đặc biệt với bơm cánh gạt bôi trơn bằng dầu.
- Gia công khô: Sử dụng cốc lọc có lưới lọc mật độ cao giữa bàn hút và bơm để ngăn bụi, mảnh vụn xâm nhập.
- Kiểm tra hệ thống: Sau khi lắp đặt, kiểm tra đường ống để phát hiện rò khí gây giảm lực kẹp hoặc khiến van tại các lỗ hút không đóng được. Nếu có đồng hồ đo áp chân không, hãy bật khu vực tương ứng và kiểm tra chỉ số đạt trên -80 kPa (-0,8 bar) trước khi sử dụng.
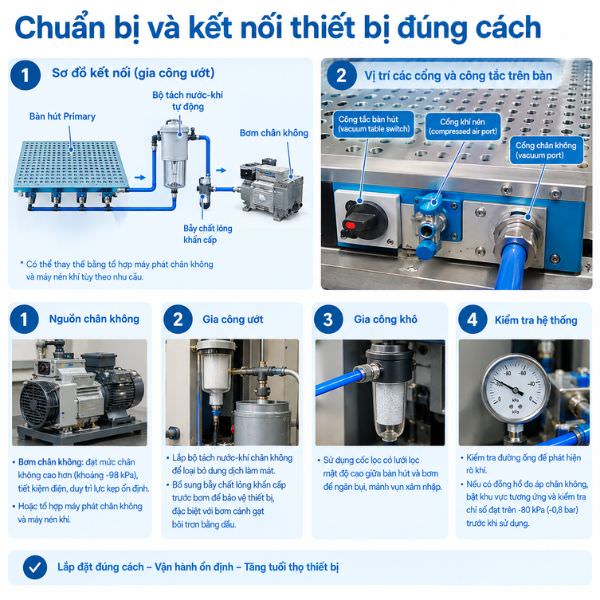
Ảnh chuẩn bị và kết nối thiết bị đúng cách
Các bước vận hành khi gia công ướt (có dung dịch làm mát)
- Khởi động hệ thống: Bật bộ tách nước-khí tự động và kiểm tra để đảm bảo thiết bị hoạt động bình thường.
- Lựa chọn bề mặt kẹp: Nếu yêu cầu độ chính xác gia công đạt 0,02 mm, cần lắp tấm thay thế bằng nhôm. Nếu không, có thể kẹp trực tiếp trên lớp silicone mềm, nhưng không nên phay xuyên hoàn toàn và độ sâu cắt không vượt quá 0,05 mm để tránh làm hỏng lớp đệm.
- Làm phẳng tấm nhôm: Khi sử dụng tấm nhôm, cần phay láng mặt trên bằng dao phay đáy bằng để đảm bảo mặt kẹp vuông góc với trục chính máy CNC.
- Kẹp phôi: Đặt phôi lên bàn, sau đó bật công tắc nhanh để tạo đủ chênh lệch áp suất, giúp các van đóng kín quanh phôi.
- Thiết lập tọa độ: Sau khi phôi được kẹp chặt, tiến hành căn chỉnh và thiết lập hệ tọa độ phôi trên máy CNC.
- Tiến hành gia công: Chạy chương trình phay hoặc khoan. Khi các van đã đóng, dung dịch làm mát chủ yếu chỉ bị hút qua khe hở giữa phôi và mặt kẹp, vì vậy cần có bộ tách nước-khí để bảo vệ hệ thống.
- Tháo phôi: Sau khi gia công, dùng súng thổi khí làm sạch phôi và mặt bàn rồi tắt bàn hút. Với tấm nhôm, có thể lấy phôi ra sau khi ngắt chân không. Nếu kẹp trực tiếp trên lớp silicone, cần sử dụng khí thổi ngược để tách phôi do lực bám dính của vật liệu.
- Vệ sinh và chuẩn bị phôi tiếp theo: Làm sạch mặt bàn trước khi đặt phôi mới. Khi gia công hàng loạt, có thể khoan lỗ trên tấm nhôm và lắp chốt định vị để đảm bảo vị trí kẹp đồng nhất giữa các phôi.
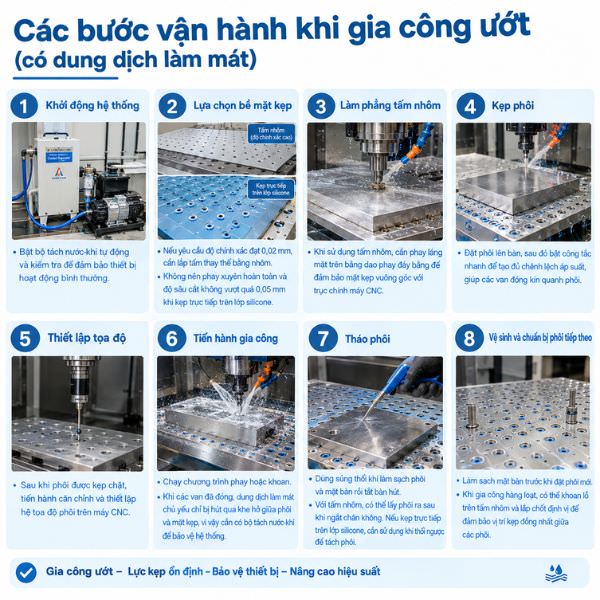
Ảnh các bước vận hành khi gia công ướt (có dung dịch làm mát)
Các bước vận hành khi gia công khô (tạo bụi/mảnh vụn)
Trình tự kẹp, canh chỉnh và gia công tương tự như gia công ướt, nhưng có một số khác biệt quan trọng:
- Không cần bộ tách nước-khí, nhưng cốc lọc mật độ cao là bắt buộc.
- Lắp thêm một đầu chữ T (tee) tại cổng hút của bàn, nối hai van bi riêng biệt tới bơm chân không và máy nén khí.
- Sau gia công, luôn thổi sạch bụi/mảnh vụn trước khi tắt công tắc. Nếu tắt công tắc trước, các hạt vụn nhỏ quanh phôi có thể rơi vào lưới lọc của lỗ hút, làm giảm tuổi thọ van.
- Sau khi lấy phôi, tắt công tắc hút rồi mới bật công tắc khí nén để thổi ngược mạnh vào lòng bàn. Bước này đặc biệt quan trọng khi gia công graphite hoặc sợi thủy tinh (fiberglass).
- Kiểm tra và vệ sinh cốc lọc định kỳ; bụi tích tụ nhiều sẽ làm giảm độ thông khí, kéo theo giảm lực kẹp.
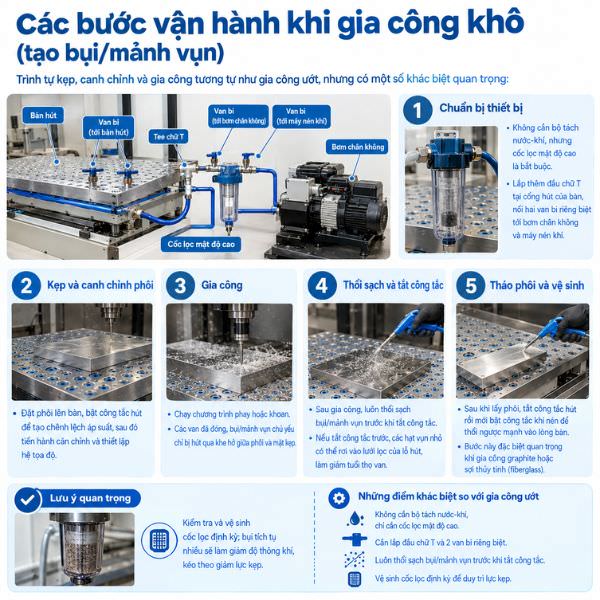
Ảnh các bước vận hành khi gia công khô (tạo bụi/mảnh vụn)
Hướng dẫn vệ sinh và bảo quản bàn hút sau mỗi ca làm việc
Sau mỗi ngày sử dụng, hoặc khi khoảng cách giữa hai lần dùng vượt quá 12 giờ, cần thực hiện bước làm sạch van:
- Xoay công tắc ngược chiều kim đồng hồ 30 độ để mở toàn bộ van các lỗ hút, đưa bàn vào trạng thái hút nhanh (chế độ vệ sinh).
- Đổ nước sạch lên bề mặt bàn (hoặc dung dịch làm mát/dầu cắt sạch nếu đang dùng loại coolant gốc dầu) để nước/dầu được hút vào trong, làm sạch toàn bộ van và khoang bên trong. Lưu ý tốc độ đổ không vượt quá khả năng tách của bộ tách nước-khí (khoảng 5,2 L/phút) để tránh chất lỏng lọt vào bơm chân không.
- Nếu không sử dụng bàn trong vài ngày tới, tháo bàn khỏi bàn máy CNC, đổ hết lượng dung dịch còn sót lại bên trong (thường còn khoảng 0,3L không thể hút hết), cho vào hộp bảo quản và che các lỗ hút bằng màng bảo vệ để tránh bụi bám vào lưới lọc inox, gây giảm độ thông khí lâu dài.
Sử dụng bàn hút chân không đa điểm đúng cách giúp giữ phôi ổn định, hạn chế sai lệch trong quá trình gia công CNC và nâng cao chất lượng thành phẩm. Để thiết bị hoạt động hiệu quả, người vận hành cần chú ý đến độ kín bề mặt, mức chân không và tình trạng các van trong hệ thống. Nếu có nhu cầu mua bàn hút chân không đa điểm phục vụ sản xuất, bạn có thể liên hệ Kỷ Nguyên Máy qua hotline 077.209.8686 để được tư vấn sản phẩm phù hợp với nhu cầu sử dụng.


Trần Đức Thiện
CEO Trần Đức Thiện không chỉ là người sáng lập mà còn là linh hồn của Kỷ Nguyên Máy. Với tầm nhìn chiến lược, kiến thức chuyên môn sâu rộng và tinh thần đổi mới không ngừng, anh đã trở thành cái tên uy tín trong lĩnh vực kinh doanh xuất nhập khẩu và tư vấn giải pháp linh kiện cơ khí, máy móc CNC tại Việt Nam.