-
- Tổng tiền thanh toán:

Hướng dẫn tra cứu bước răng taro và đường kính lỗ khoan khi taro chuẩn ISO
Tác giả: Trần Đức Thiện
Ngày đăng: 19/10/2026
Nội dung bài viết
Khi taro ren theo tiêu chuẩn ISO, việc xác định đúng bước răng và đường kính lỗ khoan là yếu tố quan trọng giúp tạo ren chính xác, đảm bảo độ ăn khớp và hạn chế tình trạng gãy mũi taro. Tùy theo kích thước ren hệ mét M và bước ren tiêu chuẩn hoặc bước ren mịn, đường kính lỗ khoan cần được lựa chọn tương ứng. Trong bài viết này, Kỷ Nguyên Máy sẽ hướng dẫn tra cứu bước răng taro và đường kính lỗ khoan khi taro theo chuẩn ISO, giúp bạn dễ dàng đối chiếu thông số và lựa chọn kích thước phù hợp trước khi gia công.
 Ảnh hướng dẫn tra cứu bước răng taro và đường kính lỗ khoan khi taro chuẩn ISO
Lỗ khoan taro là gì?
Lỗ khoan taro (hay lỗ mồi taro) là lỗ tròn được gia công trước bằng mũi khoan thông thường trên phôi kim loại hoặc nhựa kỹ thuật, nhằm tạo không gian cho mũi taro đi vào cắt gọt hoặc nén tạo ra các đường ren bên trong (ren trong).
Khi mũi taro đi vào lỗ mồi và xoay theo chiều kim đồng hồ, các lưỡi cắt trên mũi taro sẽ gọt dần phần kim loại ở thành lỗ để tạo thành đỉnh và đáy ren.
- Nếu lỗ khoan quá nhỏ: Lượng kim loại mà mũi taro phải cắt bỏ quá lớn. Lực cắt tăng đột ngột dẫn đến kẹt phoi, ma sát cực đại và làm gãy mũi taro ngay trong lòng phôi.
- Nếu lỗ khoan quá lớn: Mũi taro không cắt đủ chiều sâu profile ren theo tiêu chuẩn. Kết quả là đỉnh ren bị thấp, mối ghép bu-lông dễ bị trượt, tuôn ren khi siết lực mạnh.
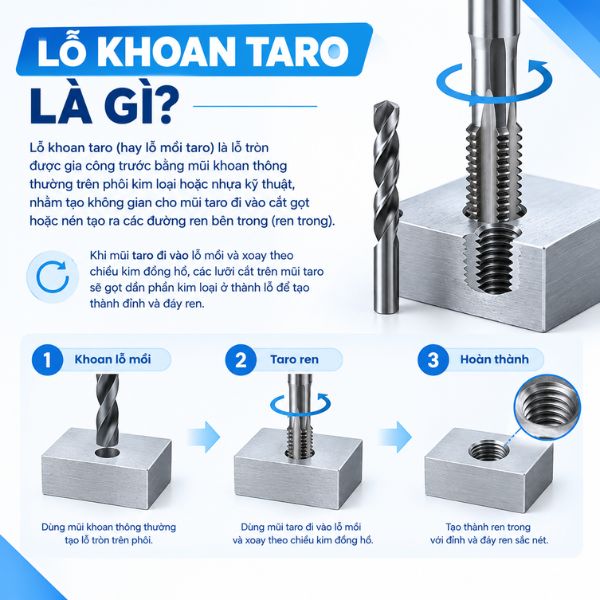
Ảnh lỗ khoan taro là gì?
Bảng tra cứu bước răng và đường kính lỗ khoan tương ứng khi taro
Dưới đây là bảng tra cứu đường kính lỗ khoan mồi chuẩn ISO dành cho hai hệ ren phổ biến nhất hiện nay: hệ Mét (Metric) và hệ Inch (UNC/UNF).
Bảng tra lỗ khoan taro hệ mét (Metric Thread)
Đối với ren hệ mét, mỗi kích thước taro sẽ tương ứng với đường kính danh nghĩa và bước ren cụ thể, từ đó xác định đường kính lỗ khoan phù hợp trước khi gia công. Bảng tra dưới đây tổng hợp các thông số phổ biến, giúp bạn dễ dàng đối chiếu kích thước mũi taro và mũi khoan theo ký hiệu ren M.
- Ký hiệu: M (ví dụ: M5, M6, M8…)
- Thông số: Đường kính danh nghĩa (mm) × Bước ren (mm)
- Ví dụ: M6 × 1 nghĩa là ren có đường kính 6mm, bước ren 1mm.
Bảng tra lỗ khoan taro hệ mét (Metric Thread)
Bảng tra lỗ khoan taro hệ inch (UNC, UNF Thread)
Đối với ren hệ inch, kích thước mũi taro và lỗ khoan được xác định dựa trên đường kính ren cùng số vòng ren trên mỗi inch (TPI). Bảng tra dưới đây sẽ giúp bạn đối chiếu thông số của hai hệ ren UNC (ren bước thô) và UNF (ren bước mịn), từ đó lựa chọn mũi khoan phù hợp trước khi taro.
- Ký hiệu: UNC (Unified National Coarse), UNF (Unified National Fine), ký hiệu kích thước theo inch (ví dụ: 1/4-20 UNC)
- Thông số: Đường kính (inch) - số sợi ren/inch (TPI)
- Ví dụ: 1/4-20 UNC: đường kính 1/4 inch, 20 sợi ren trên 1 inch, ren thô (coarse).
Bảng tra lỗ khoan taro hệ inch (UNC, UNF Thread)
Công thức tính nhanh đường kính lỗ khoan khi không có bảng tra
Không phải lúc nào bạn cũng có sẵn bảng tra khi cần xác định đường kính lỗ khoan trước khi taro. Trong trường hợp này, bạn có thể áp dụng công thức tính nhanh dựa trên đường kính danh nghĩa và bước ren để ước tính kích thước mũi khoan phù hợp, tiết kiệm thời gian trong quá trình gia công.
Công thức tính cho taro cắt (Cutting tap)
Đối với phương pháp taro cắt gọt thông thường, công thức tính đường kính lỗ khoan mồi D (khoan):
D(khoan) = D(ren) - P
Trong đó:
- D(khoan): Đường kính mũi khoan cần chọn.
- D(ren): Đường kính danh nghĩa của ren (Ví dụ M10 là 10).
- P: Bước ren (Pitch)
Ví dụ:
- Bạn cần taro ren M10 bước tiêu chuẩn 1.5 mm: D khoan = 10 - 1.5 = 8.5mm Kết quả: Chọn mũi khoan đường kính 8.5 mm.
- Tương tự với ren mịn M12 x 1.25: D khoan = 12 - 1.25 = 10.75mm Kết quả: Bạn có thể chọn mũi khoan 10.8 mm trên thực tế.
Công thức cho Taro nén (Forming Tap)
Khác với taro cắt, taro nén không cắt gọt kim loại để tạo phoi mà dùng lực ép làm biến dạng dẻo vật liệu để hình thành ren. Vì vật liệu bị đùn dẻo vào các rãnh ren, đường kính lỗ mồi cho taro nén luôn lớn hơn taro cắt.
D(khoan) ≈ D(ren) – (0.5 x P)
Ví dụ:
- Ví dụ thực tế:Taro nén ren M6 x 1.0 mm: D(khoan) = 6- (0.5 x 1.0) = 5.5mm
- Nếu dùng mũi khoan 5.0 mm (của taro cắt) để taro nén M6, kim loại biến dạng dẻo không có chỗ thoát sẽ gây bó cứng và làm gãy mũi taro nén ngay lập tức.
Hướng dẫn điều chỉnh kích thước lỗ khoan taro theo từng loại vật liệu
Bảng tra chuẩn ISO được tính toán dựa trên điều kiện gia công tiêu chuẩn với thép carbon trung bình. Tuy nhiên, trong thực tế vận hành, đặc tính cơ học của từng loại vật liệu đòi hỏi thợ gia công phải linh hoạt điều chỉnh đường kính lỗ khoan mồi.
Gia công vật liệu cứng và dẻo dai (Inox 304, Inox 316, thép hợp kim)
Inox và thép hợp kim có độ bền kéo cao, khả năng biến cứng bề mặt nhanh và tính bám dính lớn. Khi taro trên các vật liệu này, lực ma sát sinh ra rất cao, phoi cắt dẻo và khó thoát.
- Hiện tượng: Nếu chọn lỗ mồi theo đúng chuẩn ISO (cho độ ăn ren 75%), lực cắt sẽ rất nặng. Mũi taro dễ bị bó kẹt và gãy ngang.
- Cách điều chỉnh: Tăng đường kính lỗ khoan lên khoảng 0.05 mm - 0.1 mm so với bảng tra chuẩn. Việc này giảm độ sâu ăn ren xuống còn khoảng 65% – 70%, giúp giảm đáng kể lực cắt và ma sát mà vẫn đảm bảo độ bền chịu lực an toàn cho mối ghép.
- Ví dụ: Khi taro M6 trên Inox 304, thay vì dùng mũi khoan 5.0 mm, bạn nên chọn mũi khoan 5.1 mm.
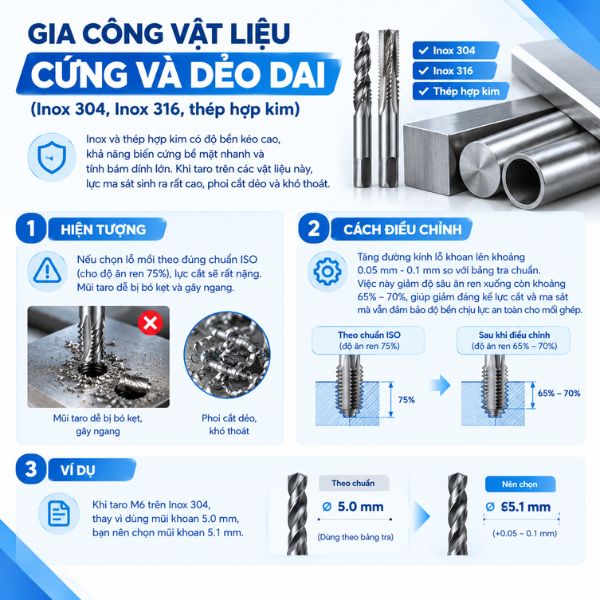
Ảnh gia công vật liệu cứng và dẻo dai (Inox 304, Inox 316, thép hợp kim)
Gia công vật liệu mềm, dễ biến dạng (nhôm, đồng, nhựa kỹ thuật)
Nhôm, đồng hợp kim hay nhựa có độ cứng thấp, kim loại dễ bị cắt gọt và ít gây mòn dao.
- Hiện tượng: Khi cắt ren trên vật liệu mềm, lực cản nhỏ nên nguy cơ gãy mũi taro do quá tải là rất thấp.
- Cách điều chỉnh: Giữ nguyên kích thước lỗ mồi theo chuẩn ISO hoặc giảm nhẹ 0.05 mm nếu muốn tăng tối đa chiều cao đỉnh ren, giúp mối ghép bám chặt hơn trên nền vật liệu mềm.
- Taro nén trên nhôm: Nhôm là vật liệu lý tưởng cho phương pháp taro nén. Trong trường hợp này, cần đo đạc chính xác đường kính lỗ khoan vì sai lệch nhỏ cũng ảnh hưởng trực tiếp đến biên dạng ren nén hình thành.
 Ảnh gia công vật liệu mềm, dễ biến dạng (nhôm, đồng, nhựa kỹ thuật)
Câu hỏi thường gặp (FAQ)
Q1. Taro M6, M8, M10, M12 dùng mũi khoan bao nhiêu mm?
Đối với taro cắt bước thô tiêu chuẩn hệ Mét:
- M6 (bước 1.0) dùng mũi khoan 5.0 mm.
- M8 (bước 1.25) dùng mũi khoan 6.8 mm.
- M10 (bước 1.5) dùng mũi khoan 8.5 mm.
- M12 (bước 1.75) dùng mũi khoan 10.2 mm.
Q2. Muốn khoét lỗ 1cm thì xài mũi khoan mấy ly?
1cm tương đương với 10mm (10 ly).
- Nếu chỉ khoan lỗ thông thường (để xỏ bu-lông/chốt 10mm): Dùng trực tiếp mũi khoan 10mm (hoặc 10.5mm nếu cần độ hở xỏ bu-lông dễ dàng).
- Nếu khoan mồi để taro ren M10 (bước 1.5): Dùng mũi khoan 8.5mm.
- Nếu khoan mồi để taro ren M12 (bước 1.75): Dùng mũi khoan 10.2mm.
Q3. Tại sao kích thước lỗ khoan cho taro nén luôn lớn hơn taro cắt?
Taro cắt gọt bớt kim loại để tạo phoi thoát ra ngoài. Trong khi đó, taro nén dùng lực ép làm biến dạng dẻo, đùn kim loại vào rãnh ren. Vì vậy, lỗ mồi cho taro nén phải rộng hơn để có đủ không gian cho kim loại dẻo biến dạng mà không gây bó kẹt hay gãy mũi.
Q4. Làm sao để taro Inox không bị kẹt hay gãy mũi?
Khi taro Inox, bạn nên:
- Chọn mũi khoan mồi lớn hơn tiêu chuẩn từ 0.05 - 0.1mm (ví dụ M6 dùng mũi 5.1mm thay vì 5.0mm) để giảm tải lực cắt.
- Sử dụng dầu/kem cắt gọt chuyên dụng cho Inox (chứa lưu huỳnh/ep) và quay đảo chiều thường xuyên để ngắt phoi.
Việc tra cứu đúng bước răng taro và đường kính lỗ khoan theo tiêu chuẩn ISO giúp quá trình gia công ren đạt độ chính xác, đảm bảo khả năng lắp ghép và hạn chế các lỗi như gãy mũi taro hoặc ren không đạt yêu cầu. Tùy theo hệ ren mét hay hệ inch, bạn cần đối chiếu đúng thông số để lựa chọn kích thước mũi khoan phù hợp. Nếu cần tìm mua mũi taro, mũi khoan hoặc hỗ trợ xác định kích thước dụng cụ gia công, hãy liên hệ Kỷ Nguyên Máy qua hotline 077.209.8686 để được tư vấn nhanh chóng và cung cấp thông tin sản phẩm phù hợp với nhu cầu sử dụng.


Trần Đức Thiện
CEO Trần Đức Thiện không chỉ là người sáng lập mà còn là linh hồn của Kỷ Nguyên Máy. Với tầm nhìn chiến lược, kiến thức chuyên môn sâu rộng và tinh thần đổi mới không ngừng, anh đã trở thành cái tên uy tín trong lĩnh vực kinh doanh xuất nhập khẩu và tư vấn giải pháp linh kiện cơ khí, máy móc CNC tại Việt Nam.