-
- Tổng tiền thanh toán:

Hướng dẫn lắp đặt và tích hợp xi lanh vào hệ thống tự động hóa
Tác giả: Trần Đức Thiện
Ngày đăng: 14/09/2026
Nội dung bài viết
Trong các hệ thống máy tự động, xi lanh đảm nhiệm vai trò tạo chuyển động tuyến tính để đóng mở, kẹp giữ, đẩy hoặc nâng hạ chi tiết. Tuy nhiên, nếu lắp đặt xi lanh hệ thống tự động hoá không đúng kỹ thuật, thiết bị có thể hoạt động thiếu ổn định, sai hành trình hoặc giảm tuổi thọ. Vì vậy, việc lựa chọn vị trí, phương án kết nối khí nén và tích hợp xi lanh với van, cảm biến, bộ điều khiển cần được thực hiện phù hợp với yêu cầu của từng hệ thống. Bài viết dưới đây Kỷ Nguyên Máy sẽ hướng dẫn chi tiết quy trình lắp đặt và tích hợp xi lanh vào hệ thống tự động hóa.
 Ảnh hướng dẫn lắp đặt và tích hợp xi lanh vào hệ thống tự động hóa
Kiểm tra & Chuẩn bị trước khi lắp đặt
Tránh rủi ro hư hỏng thiết bị và mất thời gian làm lại bằng việc chuẩn bị kỹ lưỡng trước khi đưa xi lanh lên vị trí thi công.
- Kiểm tra xi lanh: Đúng mã (model), hành trình (stroke), đường kính (bore) và không bị cong ty, xước vỏ do vận chuyển.
- Độ sạch ống dẫn: Xịt sạch bụi bẩn, mạt sắt bên trong đường ống khí/dầu trước khi nối vào van và xi lanh.
- Đồng hồ áp & Vật tư phụ: Chọn đúng chuẩn ren, băng tan/keo làm kín phù hợp với dải áp suất và loại chất lưu.
>> CÓ THỂ BẠN QUAN TÂM: THÔNG TIN XI LANH ĐIỆN, XI LANH KHÍ NÉN & XI LANH THUỶ LỰC
Giai đoạn 1: Lắp đặt cơ khí và kết nối mạch nguồn động lực
Giai đoạn lắp đặt xi lanh tập trung hoàn thiện phần cứng, đưa xi lanh tới trạng thái ra/ vào hết hành trình, giữ áp tốt và không rò rỉ khi điều khiển bằng tay.
Căn chỉnh đồng trục đúng kỹ thuật
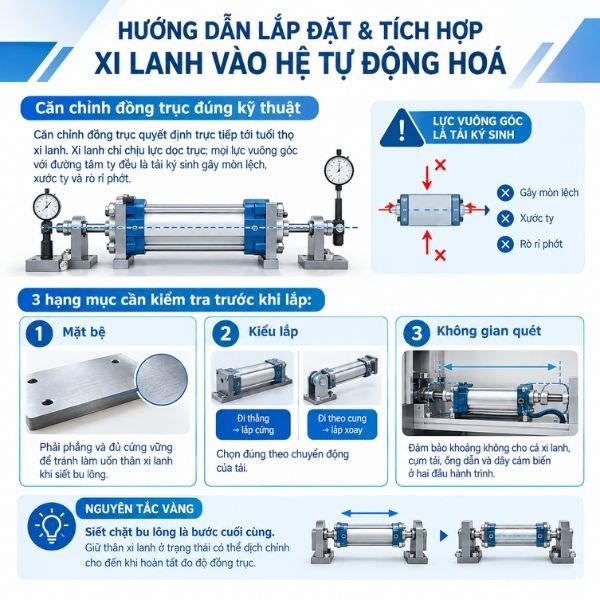
Căn chỉnh đồng trục quyết định trực tiếp tới tuổi thọ xi lanh. Xi lanh chỉ chịu lực dọc trục; mọi lực vuông góc với đường tâm ty đều là tải ký sinh gây mòn lệch, xước ty và rò rỉ phớt.
3 hạng mục cần kiểm tra trước khi lắp:
- Mặt bệ: Phải phẳng và đủ cứng vững để tránh làm uốn thân xi lanh khi siết bu lông.
- Kiểu lắp: Chọn đúng theo chuyển động của tải (đi thẳng dùng lắp cứng, đi theo cung dùng lắp xoay).
- Không gian quét: Đảm bảo khoảng không cho cả xi lanh, cụm tải, ống dẫn và dây cảm biến ở hai đầu hành trình.
Nguyên tắc vàng: Siết chặt bu lông là bước cuối cùng. Giữ thân xi lanh ở trạng thái có thể dịch chỉnh cho đến khi hoàn tất đo độ đồng trục.
Ảnh căn chỉnh đồng trục đúng kỹ thuật
Đấu nối mạch nguồn cho xi lanh khí nén
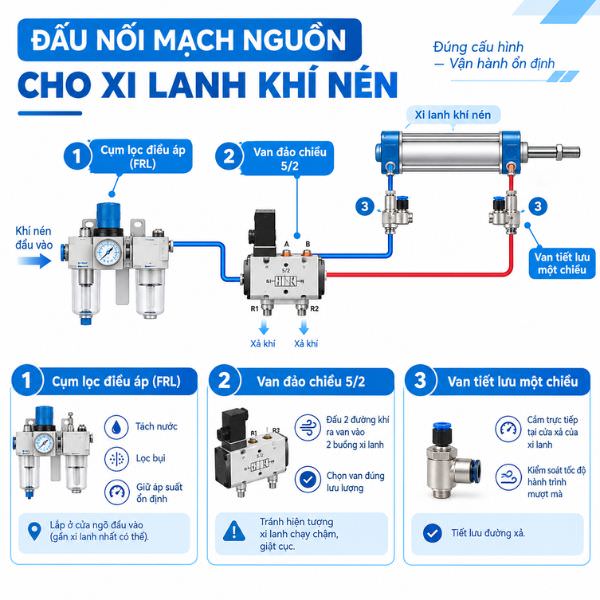
Đối với xi lanh khí nén, kỹ sư tiến hành kết nối đường dẫn khí qua 3 khối chức năng cốt lõi:
- Cụm lọc điều áp (FRL): Lắp ở cửa ngõ đầu vào (gần xi lanh nhất có thể) để tách nước, lọc bụi và giữ áp suất ổn định.
- Van đảo chiều 5/2: Đấu nối 2 đường khí ra van vào 2 buồng xi lanh. Lưu ý chọn van đúng lưu lượng để tránh hiện tượng xi lanh chạy chậm, giật cục.
- Van tiết lưu một chiều: Cắm trực tiếp tại cửa xả của xi lanh (tiết lưu đường xả) giúp kiểm soát tốc độ hành trình mượt mà.
Ảnh đấu nối mạch nguồn cho xi lanh khí nén
Kết nối mạch nguồn cho xi lanh thủy lực
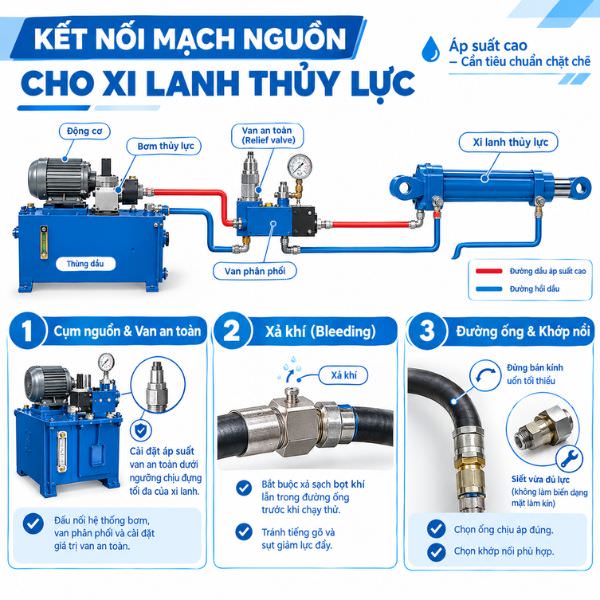
Do hệ thủy lực làm việc ở áp suất rất cao, việc kết nối nguồn dầu đòi hỏi tiêu chuẩn khắt khe hơn:
- Cụm nguồn & Van an toàn: Đấu nối hệ thống bơm, van phân phối và cài đặt giá trị van an toàn (relief valve) dưới ngưỡng chịu đựng tối đa của xi lanh.
- Xả khí (Bleeding): Bắt buộc xả sạch bọt khí lẫn trong đường ống trước khi chạy thử để tránh tiếng gõ và sụt giảm lực đẩy.
- Đường ống & Khớp nối: Chọn ống chịu áp đúng bán kính uốn tối thiểu, siết khớp nối vừa đủ lực để không làm biến dạng mặt làm kín.
>> CÓ THỂ BẠN QUAN TÂM: CÁCH PHÂN LOẠI XI LANH - THEO TÁC ĐỘNG, MÔI CHẤT, KIỂU LẮP VÀ HÀNH TRÌNH
Giai đoạn 2: Tích hợp xi lanh vào hệ thống tự động hóa
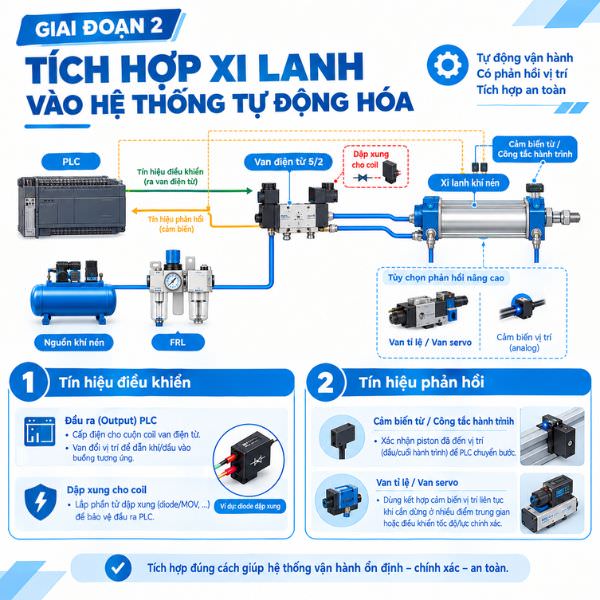
Giai đoạn này giúp chuyển đổi cơ cấu vận hành tay thành hệ thống tự động chạy theo lệnh, có phản hồi vị trí và tích hợp lớp bảo vệ an toàn.
Điều khiển xi lanh bằng PLC và phản hồi vị trí
- Tín hiệu điều khiển:
-
-
Đầu ra (Output) PLC cấp điện cho cuộn coil của van điện từ. Van đổi vị trí để dẫn khí/dầu vào buồng tương ứng.
-
Cần lắp phần tử dập xung cho coil để bảo vệ đầu ra PLC.
-
- Tín hiệu phản hồi:
-
Cảm biến từ / Công tắc hành trình: Xác nhận piston đã đến vị trí (đầu/cuối hành trình) để PLC chuyển bước.
-
Van tỉ lệ / Van servo: Dùng kết hợp cảm biến vị trí liên tục khi ứng dụng cần dừng ở nhiều điểm trung gian hoặc điều khiển tốc độ/lực chính xác.
-
Ảnh kết nối mạch nguồn cho xi lanh thủy lực
Quy trình an toàn và nghiệm thu sau khi lắp xi lanh
Xi lanh luôn tích trữ năng lượng trong buồng kín ngay cả khi đã tắt nguồn điện.
Quy trình xả áp trước khi bảo trì:
- Dừng nguồn động lực.
- Khóa và treo biển cảnh báo (LOTO).
- Hạ tải hoặc chèn cơ khí chống rơi.
- Xả sạch áp suất ở cả hai buồng xi lanh.
- Kiểm tra đồng hồ áp về
0 barmới tiến hành tháo ống. (Tuyệt đối không dò rò rỉ thủy lực bằng tay trống).
Checklist nghiệm thu sản xuất:
- Ty ra vào hết hành trình ở áp thấp, chuyển động êm, không tiếng động lạ.
- Mạch kín hoàn toàn, không rò rỉ tại các khớp nối khi giữ áp làm việc.
- Cảm biến phản hồi chính xác tín hiệu tại hai đầu hành trình.
- Van an toàn tác động đúng giá trị áp suất cài đặt.
- Nút dừng khẩn cấp (E-Stop) ngắt chuyển động lập tức ở mọi vị trí.
- Chạy thử không tải đủ số chu kỳ quy định không phát sinh lỗi.
>> CÓ THỂ BẠN QUAN TÂM: TOP THƯƠNG HIỆU XI LANH KHÍ NÉN & THUỶ LỰC & PHỤ KIỆN
Một số lưu ý khi lắp đặt xi lanh trong hệ thống tự động hóa
Để hệ thống hoạt động ổn định trong thời gian dài, cần lưu ý một số vấn đề trong quá trình lắp đặt và vận hành:
- Chọn xi lanh dựa trên tải trọng và hành trình thực tế.
- Không để ty piston chịu lực ngang hoặc tải lệch tâm.
- Cố định thân xi lanh chắc chắn trên bệ máy.
- Kiểm tra kỹ các mối nối trước khi cấp áp suất.
- Điều chỉnh tốc độ piston thông qua van tiết lưu.
- Đảm bảo cảm biến hành trình được đặt đúng vị trí.
- Đấu nối van điện từ và cảm biến theo đúng sơ đồ mạch khí nén và sơ đồ mạch thuỷ lực.
- Chạy thử không tải trước khi đưa tải thực tế vào vận hành.
- Không bỏ qua các tín hiệu bất thường như rung, giật hoặc rò rỉ khí.
- Thực hiện bảo dưỡng và kiểm tra định kỳ theo điều kiện làm việc.
 Ảnh một số lưu ý khi lắp đặt xi lanh trong hệ thống tự động hóa
>> CÓ THỂ BẠN QUAN TÂM: CẨM NANG BẢO TRÌ VÀ SỬA CHỮA XI LANH
Tổng hợp những câu hỏi thường gặp về lắp đặt xi lanh
Q1. Lắp đặt xi lanh gồm những bước nào?
Hai giai đoạn, bốn lớp công việc. Giai đoạn lắp đặt: lắp cơ khí và căn chỉnh đồng trục, rồi kết nối mạch nguồn khí nén hoặc thủy lực. Giai đoạn tích hợp: ghép tín hiệu điều khiển với PLC cùng cảm biến vị trí, rồi nghiệm thu an toàn. Bỏ qua căn chỉnh đồng trục là nguyên nhân phổ biến nhất khiến phớt và bạc dẫn hướng mòn sớm.
Q2. Lắp đặt và tích hợp xi lanh khác nhau ở đâu?
Lắp đặt là phần cứng: cố định xi lanh lên máy và cấp nguồn động lực để nó ra vào được hành trình. Tích hợp là phần hệ: ghép xi lanh vào mạch điều khiển để nó chạy theo lệnh, có phản hồi trạng thái và có lớp bảo vệ an toàn. Mốc phân biệt: xong lắp đặt thì xi lanh chạy bằng tay, xong tích hợp thì xi lanh chạy trong chu trình tự động.
Q3. Vì sao phải căn chỉnh đồng trục khi lắp xi lanh?
Vì xi lanh chỉ được thiết kế để chịu lực dọc trục. Phần lệch tâm biến thành lực ngang đặt lên phớt đầu ty và bạc dẫn hướng, gây rò và xước ty dù xi lanh không có lỗi chế tạo.
Q4. Bộ lọc điều áp FRL có bắt buộc cho xi lanh khí nén không?
Là hạng mục nên có với hệ khí nén công nghiệp. FRL tách nước ngưng và bụi, giữ áp làm việc ổn định, và cấp dầu bôi trơn nếu dòng xi lanh yêu cầu. Đó là ba việc mà khí nén thô từ máy nén không tự đáp ứng.
>> CÓ THỂ BẠN QUAN TÂM: XI LANH ỨNG DỤNG TRONG SẢN XUẤT VÀ TỰ ĐỘNG HOÁ
Việc lắp đặt xi lanh hệ thống tự động hoá không chỉ đơn thuần là cố định thiết bị lên máy mà còn bao gồm lựa chọn thông số, căn chỉnh cơ khí, kết nối khí nén, cảm biến và lập trình điều khiển. Thực hiện đúng từng bước sẽ giúp xi lanh vận hành ổn định và phối hợp chính xác với các thiết bị khác trong dây chuyền tự động. Nếu có nhu cầu mua xi lanh hãy liên hệ Kỷ Nguyên Máy qua hotline 077.209.8686 để được hỗ trợ nhé!


Trần Đức Thiện
CEO Trần Đức Thiện không chỉ là người sáng lập mà còn là linh hồn của Kỷ Nguyên Máy. Với tầm nhìn chiến lược, kiến thức chuyên môn sâu rộng và tinh thần đổi mới không ngừng, anh đã trở thành cái tên uy tín trong lĩnh vực kinh doanh xuất nhập khẩu và tư vấn giải pháp linh kiện cơ khí, máy móc CNC tại Việt Nam.